
应用概述
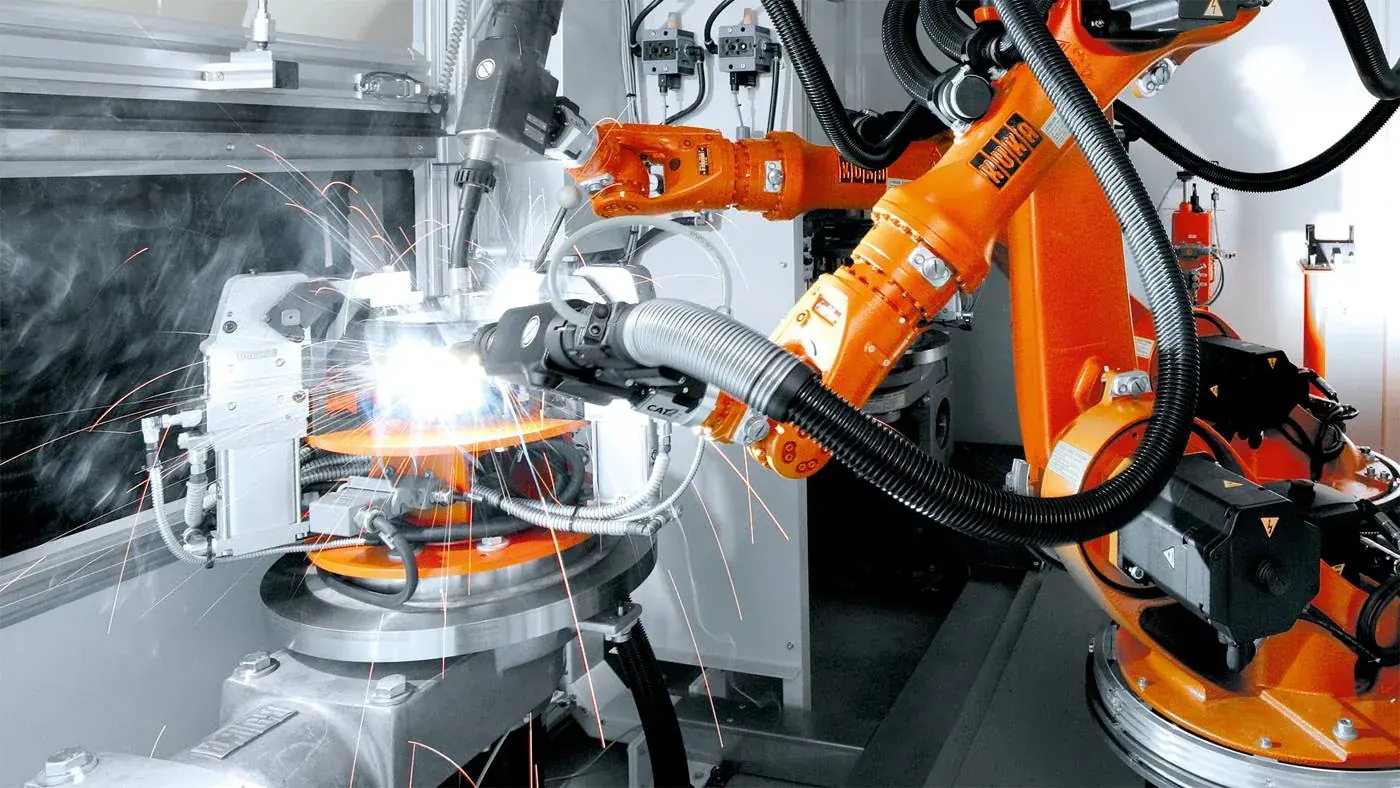
弧焊是工业自动化中机器人渗透率最高的工艺之一。弧焊自动化的本质,是把焊工的手感经验固化为可复现的参数窗口——电流、电压、焊速、气体流量、干伸长五要素由工艺评定确定后,机器人以毫秒级的一致性执行,让一万件工件的焊缝质量完全相同。
应用要点
整理自品牌官方应用资料,已标注来源。
工艺验证、工作站方案、编程示教与投产陪跑,机器人应用落地交钥匙交付。
了解详情 → 新工业机器人销售主流品牌全新机器人代理销售与选型配套,满足新增产线与扩产的一手设备需求。
了解详情 → 自动化设备研发夹具末端、输送定位、安全外围与整套控制系统的研发与集成交付。
了解详情 → 算法与控制系统研发运动规划、机器视觉与 PLC/SCADA 系统开发,解决节拍、精度与数据互联瓶颈。
了解详情 → 机器人租赁在库机型短租长租与租转购,含运输、安装调试与租期维保。
了解详情 → 软硬件升级服务控制系统替换、软件固件升级、机械翻新与安全改造,让老设备恢复性能。
了解详情 → 维保与维修上门检测、故障诊断维修与年度维保合约,覆盖 21 品牌 1310 款机型。
了解详情 → 二手与库存机器人销售二手机回收、检测整备与再销售,附检测记录与质保,可以旧抵新。
了解详情 →弧焊自动化典型应用场景
以下为恒桓团队及行业实践中具有代表性的弧焊自动化场景(客户名称按惯例隐去),按"背景痛点 → 实施方案 → 落地成效"结构化整理,供同类需求的企业参考评估。
| 场景 | 背景与痛点 | 实施方案 | 落地成效 |
|---|---|---|---|
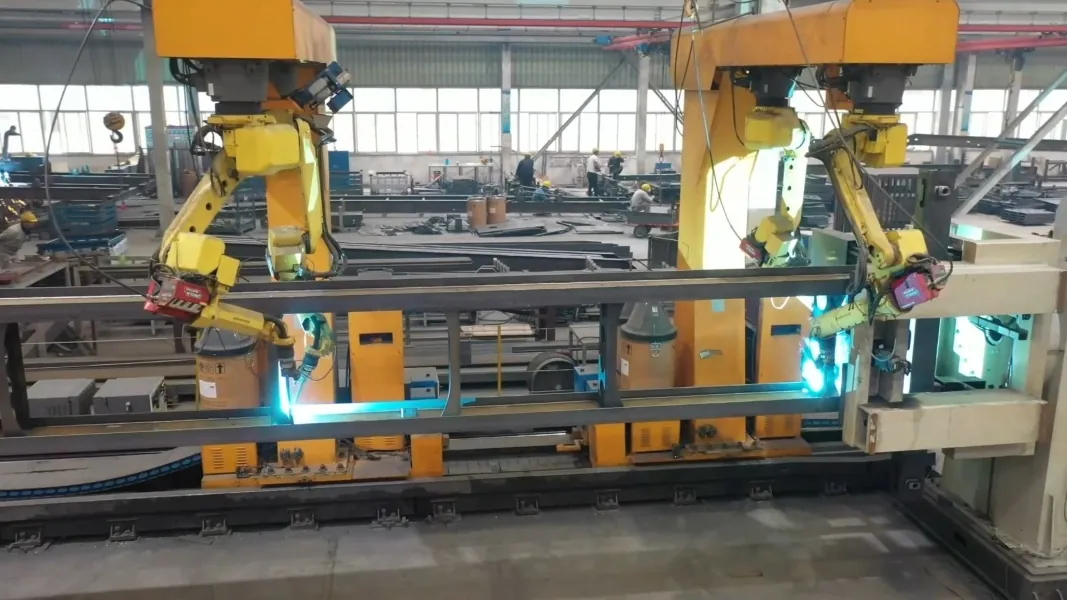
| 重庆某摩托车企业 · 车架焊接线改造 | 六种车架型号混线主焊,手工焊质量波动大、返修率约 8%,熟练焊工流失严重,产能受限于人。 | 两台六轴弧焊机器人配双轴变位机与激光焊缝跟踪,六种型号建立统一工艺参数库,扫码调程序换型约 10 分钟。 | 焊缝一次合格率提升至 99% 以上,返修率降到 1% 以内,单班产量提升约 35%,项目投资回收期约 14 个月。 |
| 南充某农机企业 · 齿轮箱体环缝焊接 | 齿轮箱体环缝 40 余条,焊接姿态要求高,手工焊变形大、后续需要火焰校正。 | 六轴机器人与单轴头尾架变位机联动插补,环缝全程保持船形焊位,脉冲 MIG 工艺控制热输入。 | 工件焊接变形量减半,取消火焰校正工序,单件焊接成本下降约 20%。 |
| 四川某金属家具厂 · 二手站快速部署 | 订单批量小、预算有限,需要两个月内快速形成焊接产能。 | 恒桓提供整备后的二手六轴机器人搭配全新数字化焊机与预制工作站底座,一周内完成产品示教与工艺参数调试。 | 总投入约为全新站的六成,投产周期一个月以内,焊接速度与质量达到与新机相当的水平,附带 12 个月质保。 |
常用该工序的行业
点击查看行业整体机器人应用方案。
弧焊工艺的技术要领:参数窗口决定焊缝质量
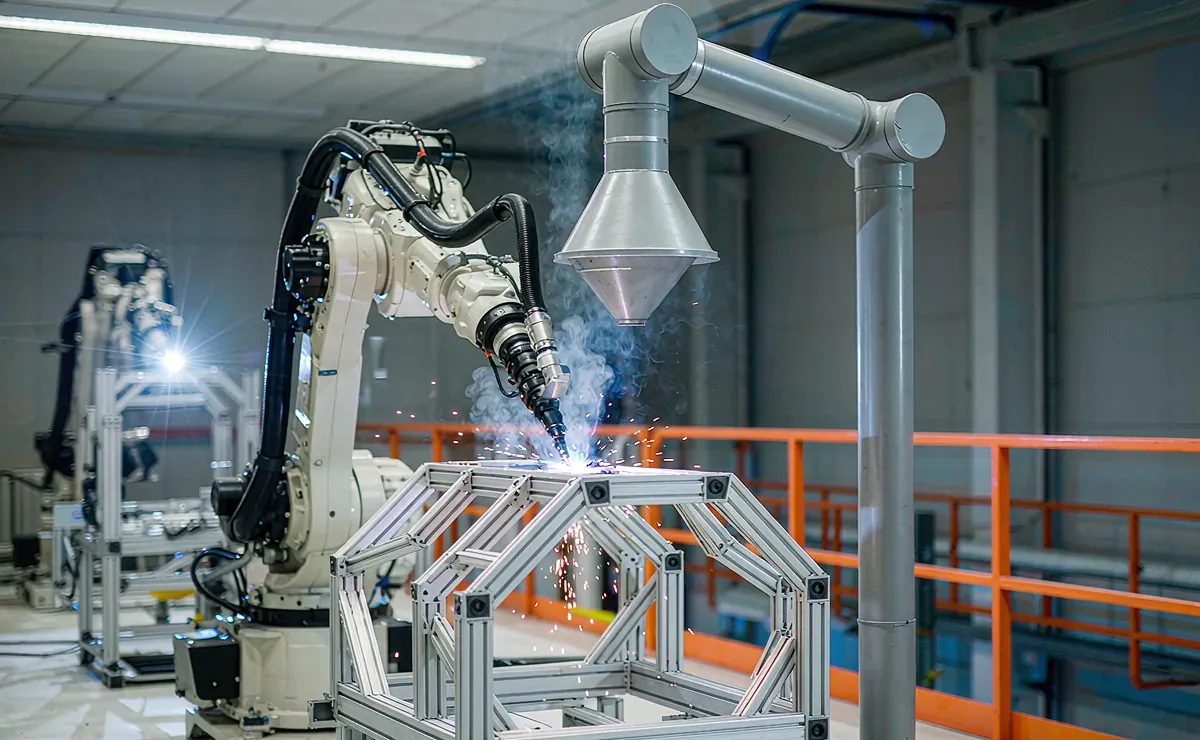
机器人弧焊的核心是把焊工的经验变成可复现的参数窗口:焊接电流、电弧电压、焊接速度、气体流量、干伸长五个参数相互耦合,任一偏离都会反映到焊缝成形上。行业普遍采用 CO₂ 气保焊(GMAW)与熔化极脉冲焊(Pulse-MIG),薄板(1–3mm)用短路过渡控制热输入,中厚板(4mm 以上)用喷射过渡保证熔深。
机器人弧焊相对手工焊的三大优势正在被更多西南制造企业验证:一致性——同一参数下焊缝成形稳定,合格率从手工的 90%–95% 提升到 98% 以上;效率——机器人不清渣不换人,弧焊时间占比(弧焊率)可达 75% 以上,而手工焊通常不足 40%;可追溯——焊接参数实时记录,配合焊缝跟踪与电弧传感,质量数据完整可查。
| 板厚区间 | 焊接方法 | 电流范围 | 电压范围 | 焊速参考 |
|---|---|---|---|---|
| 1–2mm 薄板 | 短路过渡 CO₂/MAG | 80–150A | 16–20V | 40–80cm/min |
| 3–6mm 中板 | 短路/颗粒过渡 MAG | 150–260A | 20–28V | 35–60cm/min |
| 6–12mm 厚板 | 脉冲 MIG/MAG 多层多道 | 200–350A | 24–32V | 25–50cm/min |
| 12mm 以上 | 埋弧/气电立焊或开坡口多道 | 300–500A | 28–38V | 按坡口设计 |
工作站配置的工程要点
变位机协同:船形焊位是焊缝质量的最佳姿态——通过单轴/双轴变位机把焊缝转到平焊位置,熔池受重力帮助成形均匀。双轴变位机与机器人联动插补,可以让环形焊缝始终处于最优姿态,这是手工焊完全达不到的工艺水平。
清枪剪丝与防飞溅:自动清枪站每焊完一定道次清理喷嘴飞溅、剪除焊丝端头球状熔滴并喷防飞溅液,这是保证起弧稳定与气体保护效果的关键辅助环节,不可省略。
焊缝跟踪:工件组对存在偏差时,接触传感(寻位)+电弧传感(跟踪)组合把偏差实时补偿到轨迹上;中厚板多层焊的层间跟踪尤其依赖电弧传感。
安全与环保:弧焊区按标准设置遮光围栏与除尘接口,焊接烟尘集中收集处理;安全回路把变位机、机器人、除尘系统联锁,任一异常同步停机。
| 缺陷 | 产生原因 | 对策 |
|---|---|---|
| 气孔 | 气体保护不良、工件油污锈蚀、气体流量不当 | 焊前清理工件、检查气路与流量(15–20L/min)、防风措施 |
| 咬边 | 电流过大、焊速过快、焊枪角度不当 | 下调电流、优化焊枪姿态角(前倾 10–15°)、摆动参数调整 |
| 未熔合 | 热输入不足、坡口设计不当、运枪偏离 | 提高电流电压、修正坡口角度、启用电弧跟踪 |
| 飞溅过大 | 短路过渡参数失配、干伸长过长 | 改用脉冲焊接、优化电感参数、控制干伸长 15–20mm |
| 焊穿 | 薄板热输入过大、间隙不均 | 降低电流、提高焊速、脉冲焊+组对间隙控制 |
工艺问答
我们的工件组对间隙不稳定,能焊吗?
能,但要配对的传感方案:间隙 2mm 以内用电弧传感跟踪自适应;间隙波动大时建议先解决组对工装(定位焊夹具),焊接自动化不能弥补下料的散差——这也是我们工艺评估阶段重点核查的项目。
弧焊站投资大概什么水平?
单站(一台六轴机器人+焊接电源+清枪站+单轴变位机+围栏除尘)通常在 25–45 万元区间,双工位或双轴变位机配置相应上浮;预算有限可选二手机器人本体+全新焊接电源的组合,我们出具体配置与报价。
焊机用什么品牌?
按工艺选:奥太、伏能士、EWM、松下、OTC 等主流焊接电源我们都做过机器人通讯对接(DeviceNet/EtherNet/IP/Profinet),协同焊机的起弧收弧、参数调用由机器人程序统一调度。
弧焊工艺深度解读
与手工焊相比,机器人弧焊的收益可以量化:燃弧率(实际焊接时间占班次时间的比例)可从手工的不足 40% 提升到 75% 以上,焊缝一次合格率从 90%–95% 提升到 98% 以上,焊材浪费减少 15%–25%。更重要的是,在熟练焊工日益稀缺、年轻人不愿入行的今天,弧焊机器人已经不是可选项,而是决定产能与交期的关键变量。
恒桓团队在川渝地区为汽车零部件、工程机械、两轮车架、金属家具等行业落地过多个弧焊工作站,提供工艺评定、工作站设计、编程调试、焊缝跟踪集成与后续维保的全流程服务,也可提供二手弧焊机器人快速部署方案。
弧焊自动化的技术演进与西南市场
当前弧焊技术正沿三个方向演进:一是低飞溅工艺普及——数字化逆变电源配合脉冲 MIG、冷金属过渡类工艺,薄板焊接飞溅降低 80% 以上,热输入比传统短路过渡减少约三成,薄板件与镀锌板焊接质量明显改善;二是传感闭环成为标配——激光焊缝跟踪与电弧传感的组合让机器人对组对偏差自适应补偿,放宽了对工装夹具精度的依赖,降低夹具投入;三是工作站一体化——机器人+变位机+清枪站+除尘的标准化预制工作站缩短了交付周期,中小企业也能以较低门槛上马焊接自动化。
从市场面看,西南地区两轮车、农机、工程机械行业的焊接机器人渗透率正在快速追赶沿海水平;同时大量存量手工焊线面临招工难,老焊接机器人加装焊缝跟踪、模拟焊机数字化改造的需求同样旺盛。恒桓既做新站交付,也承接存量焊线的传感化、数字化改造。
弧焊工作站的工程要点与运维管理
弧焊站的高频故障点集中在三处:一是送丝系统——送丝软管磨损、送丝轮槽损耗、焊丝矫直不良导致送丝不稳与回烧粘丝,表现为起弧失败率上升;二是焊枪损耗件——导电嘴与喷嘴的飞溅积累随焊接时间增加,清枪站失效会直接导致保护不良、焊缝气孔;三是本体防护——飞溅环境下腕部电缆与波纹管易被烫穿,未加防护套的机型电缆寿命可能缩短到正常值的三分之一。
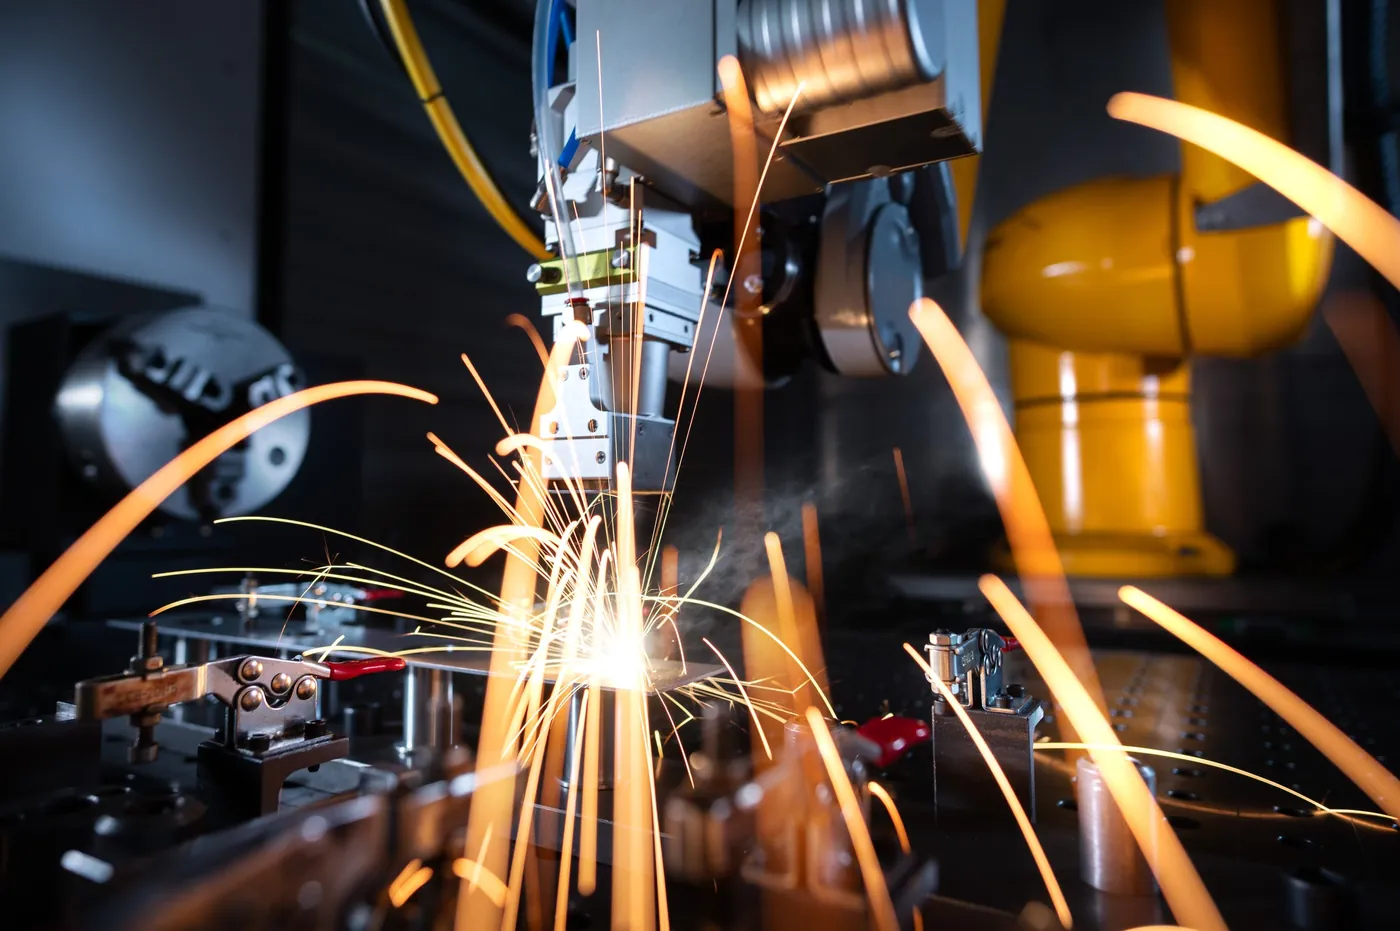
恒桓建议弧焊站客户建立三级保养制度:日级(清飞溅、查损耗件、核气体流量 15–20L/min)、月级(送丝软管与送丝轮检查、减速机油脂抽检)、年度(本体精度标定、电缆套件整体评估更换)。我们的年度维保合约包含上述全部项目,川渝区域承诺当日响应、云贵 48 小时到场。