
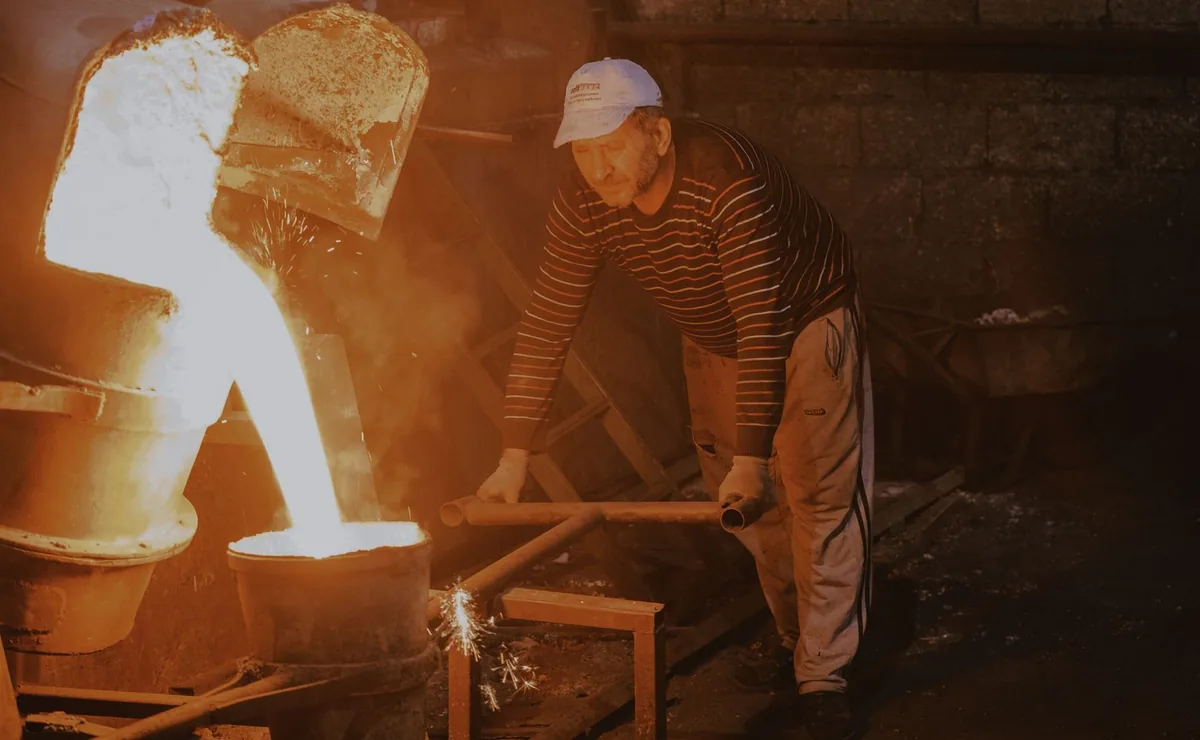
铸造压铸与锻造行业的机器人应用
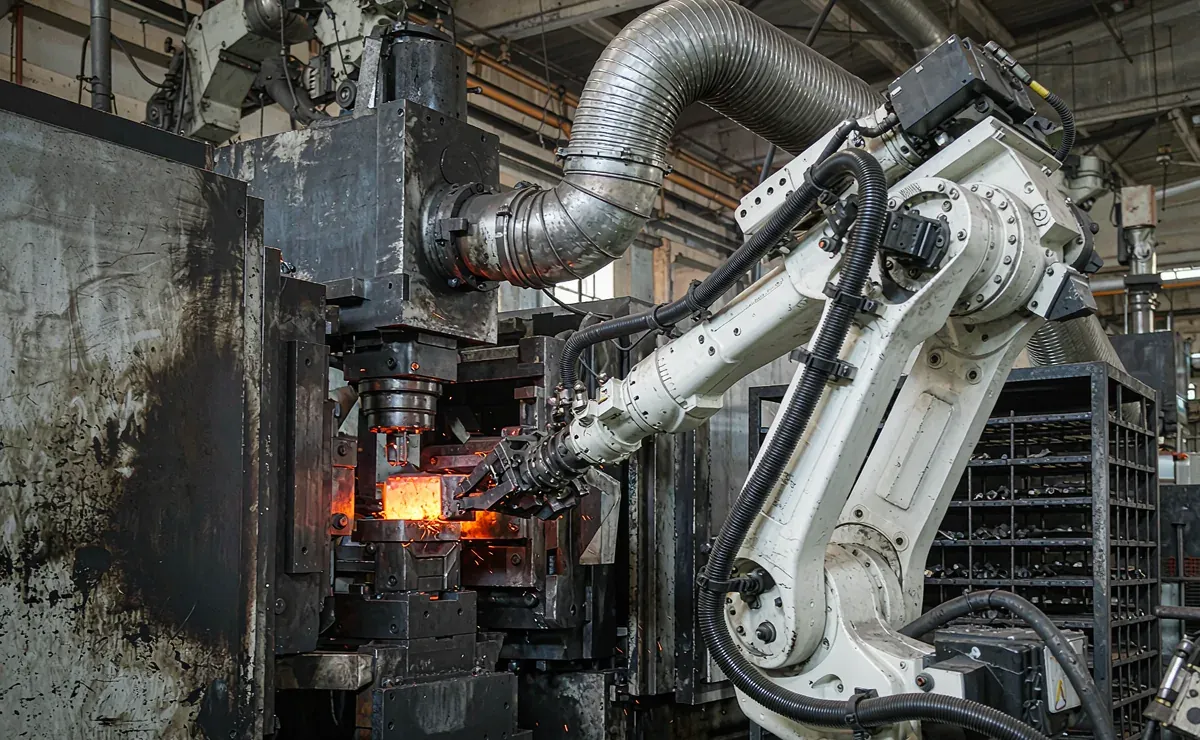
铸造、压铸、锻造车间环境恶劣(高温、粉尘、油污),是机器换人需求最迫切的行业之一。取件机器人需要耐热防护套件,常用川崎 MXP、FANUC M-900、安川 MPX 等系列。恒桓为压铸厂提供取件机器人维修、防护套件更换与二手设备购销。
典型自动化工序
该行业常见的机器人工艺,点击查看工序应用要点、客户案例与适用品牌。
机器人抓取是利用机械手充分控制物体的自动化程序。川崎利用机器人产品以减少制造周期时间,并提供更高的自动化灵活性。…
查看工艺详情 → 物料搬运通过自动化降低劳动力成本 物料搬运(MH)利用机器人的简单功能来运输对象。通过为机器人装配手臂工具的适当端部(例如,抓手),机器人可以高效、准确地将产品从一个位…
查看工艺详情 → 减材加工自动化打磨抛光应用包括抛光、研磨、修边、切割和去除毛刺(仅举几例)。由于运动和定位要求、刀具磨损误差和力控制等因素,这些过程是具有挑战性的。川崎公司已经研发了软…
查看工艺详情 → 打磨抛光抛光、研磨及打磨等作业均需精确的力度控制。搭载力控技术的优傲协作机械臂,能根据实时反馈自动调整位置,让施加的压力始终维持在理想区间,…
查看工艺详情 → 汇川技术58 个机型
 埃斯顿71 个机型
 那智不二越18 个机型
 埃夫特32 个机型
恒桓可为铸造压铸与锻造行业提供的服务
六项核心业务均可独立或组合采购。
工艺验证、工作站方案、编程示教与投产陪跑,机器人应用落地交钥匙交付。
了解详情 → 新工业机器人销售主流品牌全新机器人代理销售与选型配套,满足新增产线与扩产的一手设备需求。
了解详情 → 自动化设备研发夹具末端、输送定位、安全外围与整套控制系统的研发与集成交付。
了解详情 → 算法与控制系统研发运动规划、机器视觉与 PLC/SCADA 系统开发,解决节拍、精度与数据互联瓶颈。
了解详情 → 机器人租赁在库机型短租长租与租转购,含运输、安装调试与租期维保。
了解详情 → 软硬件升级服务控制系统替换、软件固件升级、机械翻新与安全改造,让老设备恢复性能。
了解详情 → 维保与维修上门检测、故障诊断维修与年度维保合约,覆盖 21 品牌 1310 款机型。
了解详情 → 二手与库存机器人销售二手机回收、检测整备与再销售,附检测记录与质保,可以旧抵新。
了解详情 →行业现状:恶劣工况下的"机器换人"刚需
铸造、压铸与锻造是制造业中劳动条件最恶劣的环节:高温(压铸取件区环境温度 50℃ 以上、锻件红热状态 800–1200℃)、粉尘、噪声、重体力,年轻人几乎不再进入这些岗位——这使该行业的自动化不是降本选择题,而是用工生存题。政策端,铸造行业准入条件与环保绩效分级(A/B/C 级)持续收紧,自动化与环保投入成为产能保留的前提。
该行业机器人的应用主线清晰:压铸岛自动化(取件、喷雾、切边、检测一体)已成新建压铸产能标配;锻造线上下料(加热炉-压机-辗环连线)向全自动演进;铸件后处理(去浇冒口、打磨、抛丸上下料)从人工向力控机器人迁移。高温与冲击工况对设备提出特殊要求:耐高温防护服、防尘正压、抗冲击末端与强化维护周期。
| 工位 | 机器人应用 | 特殊要求 |
|---|---|---|
| 压铸取件喷雾 | 六轴(压铸专用包)+取件/喷雾末端 | 耐高温防护、与压铸机安全联锁(TÜV 级) |
| 压铸切边 | 六轴+切边模/压力机联机 | 冲击工况刚性校核、料屑防护 |
| 锻造上下料 | 重载六轴+夹钳末端 | 红热工件辐射防护、夹钳耐热设计 |
| 铸件打磨去毛刺 | 力控打磨+除尘防爆 | 粉尘防爆(铸铝打磨为爆炸性粉尘)、磨具寿命管理 |
| 抛丸/清理线上下料 | 六轴+耐磨末端 | 钢丸环境耐磨防护 |
| 浇注(球化/舀铁水) | 重载机器人+浇包末端 | 高温辐射防护、安全冗余设计(双回路) |
| 砂型铸造造型线 | 搬运+喷涂(涂料) | 粉尘环境正压防护 |
八大业务在铸锻行业的落点
维保与维修是生命线:压铸锻造产线停机损失大且工况对设备损耗快(润滑油高温劣化、密封件老化加速),维护周期需比普通工况缩短 30%–50%;我们的年度维保合约按恶劣工况定制 PM 计划,易损件(防护服、吸盘、密封组件)备库充足,川渝当日响应。
自动化设备研发对准高温工装:耐热夹钳(铸锻件 600℃ 接触工况)、取件末端的镶块化设计(磨损件快速更换)、压铸机接口的安全联锁改造——这些非标工装没有货架产品,研发设计能力决定项目成败。
软硬件升级盘活存量:早期压铸岛的进口机器人(多为日系品牌)控制系统老化,同品牌替换+防护服更新让设备再战五年,投资约为新岛的三分之一。
行业问答
高温环境机器人寿命会缩短多少?
不做防护时寿命可能减半;正确配置(耐高温防护服、隔热板、正压通风、关节高温润滑脂)后,实际寿命可恢复到常规工况的 80%–90%。关键在维护纪律:防护服按周期更换(通常 6–12 个月)、润滑周期缩短、电缆拖链定期探伤——这些都写进我们的维保 SOP。
铸件毛坯散差大,打磨怎么保证质量?
这正是力控打磨的价值场景:毛坯尺寸散差 ±2–3mm 时,恒轨迹会漏磨或过磨,六维力控按实际接触力自适应跟随,散差被力控吸收。我们建议首件做 3D 扫描评估散差分布,据此设定力控参数窗口与磨削余量策略。
压铸安全联锁有强制标准吗?
有。压铸机与机器人的联锁需满足 GB/T 36008 与压铸机安全标准,急停、门锁、光栅的联锁等级通常要求 PLd 级以上;新建压铸岛的安评与验收都要查联锁设计与测试记录。我们的安全回路设计按标准执行并出具测试报告,支持客户通过安监验收。