
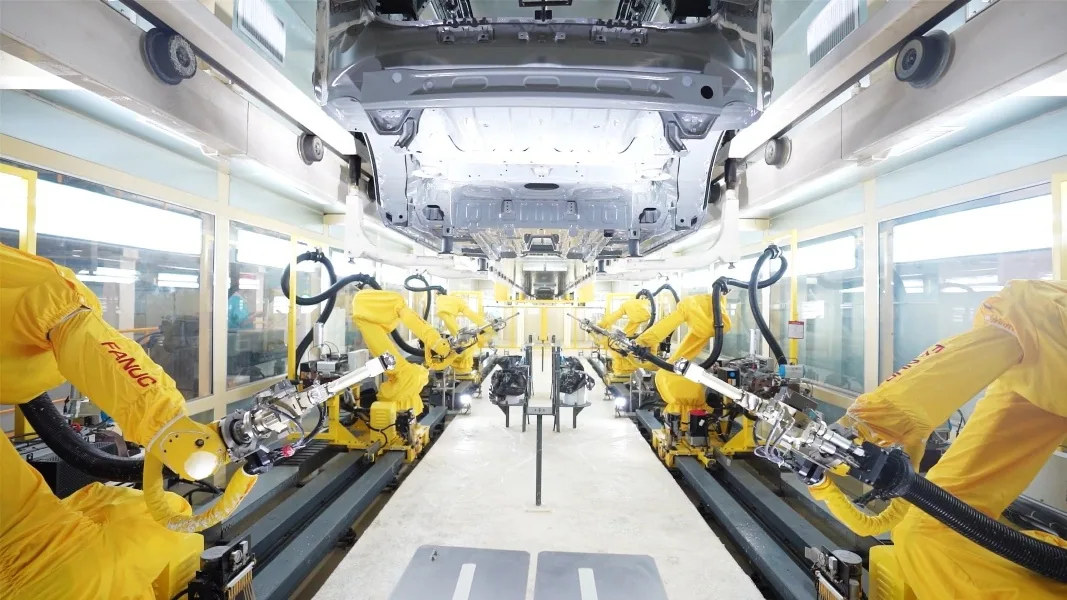
应用概述
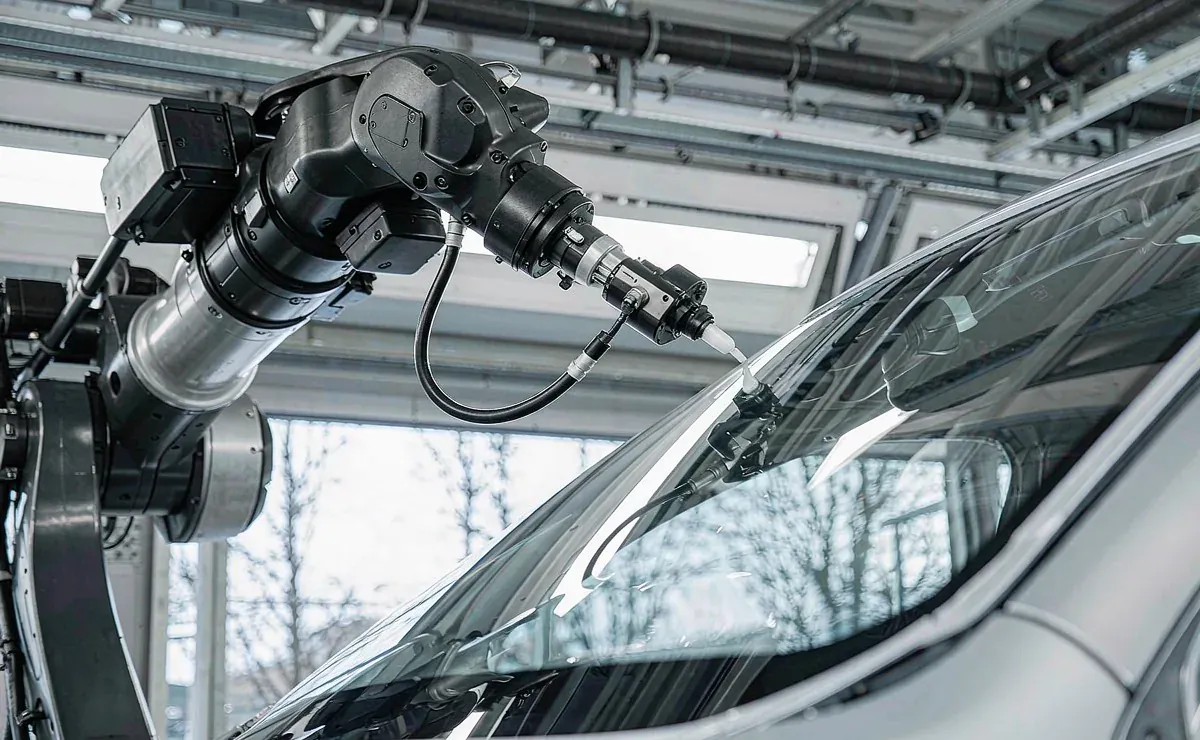
涂胶密封与点胶工艺同源但侧重不同:点胶追求精密定量(纳升到毫升级),涂胶密封追求长轨迹连续均匀(胶线截面一致、无断胶无气泡)。汽车风挡与车身密封、建筑幕墙结构胶、家电面板防水密封、电子外壳灌封、新能源电池包密封——凡是要"把两个面粘住或封住"的地方,都有涂胶密封工艺。
应用要点
整理自品牌官方应用资料,已标注来源。
工艺验证、工作站方案、编程示教与投产陪跑,机器人应用落地交钥匙交付。
了解详情 → 新工业机器人销售主流品牌全新机器人代理销售与选型配套,满足新增产线与扩产的一手设备需求。
了解详情 → 自动化设备研发夹具末端、输送定位、安全外围与整套控制系统的研发与集成交付。
了解详情 → 算法与控制系统研发运动规划、机器视觉与 PLC/SCADA 系统开发,解决节拍、精度与数据互联瓶颈。
了解详情 → 机器人租赁在库机型短租长租与租转购,含运输、安装调试与租期维保。
了解详情 → 软硬件升级服务控制系统替换、软件固件升级、机械翻新与安全改造,让老设备恢复性能。
了解详情 → 维保与维修上门检测、故障诊断维修与年度维保合约,覆盖 21 品牌 1310 款机型。
了解详情 → 二手与库存机器人销售二手机回收、检测整备与再销售,附检测记录与质保,可以旧抵新。
了解详情 →涂胶密封自动化典型应用场景
以下为恒桓团队及行业实践中具有代表性的涂胶密封自动化场景(客户名称按惯例隐去),按"背景痛点 → 实施方案 → 落地成效"结构化整理,供同类需求的企业参考评估。
| 场景 | 背景与痛点 | 实施方案 | 落地成效 |
|---|---|---|---|
| 重庆某车灯企业 · 灯罩注胶密封 | 车灯灯罩与灯壳注胶密封要求胶线连续无断点(防水等级 IPX7),人工注胶断胶与气泡导致密封失效返修率高。 | SCARA 配螺杆阀与视觉定位,转角胶量补偿算法,涂胶后在线视觉检测胶型连续性,不良品自动分流。 | 密封一次合格率从 91% 提升到 99.7%,气密测试失败率下降 85%,检测数据完整可追溯。 |
| 宜宾某电池企业 · 电池包密封圈涂胶 | 电池包上盖密封圈涂胶轨迹周长超过 4 米,胶型要求梯形截面一致,人工涂胶无法保证接头质量。 | 六轴机器人配柱塞阀与激光测高闭环,接头处参数专项优化,双组份配比在线监控。 | 胶线截面合格率 99.5% 以上,接头位置质量稳定,整包气密测试一次通过率提升 6 个百分点。 |
| 成都某家电企业 · 洗衣机面板防水涂胶 | 多型号面板混线涂胶,换型人工调机时间长,胶量浪费大。 | 涂胶机器人配快换胶阀与扫码自动调程序,型号与参数绑定,胶量抽检制度化。 | 换型时间从 40 分钟缩短到 5 分钟,胶水浪费减少约 25%,混线生产无需专职调机员。 |
密封涂胶:汽车与家电行业的"防水生命线"
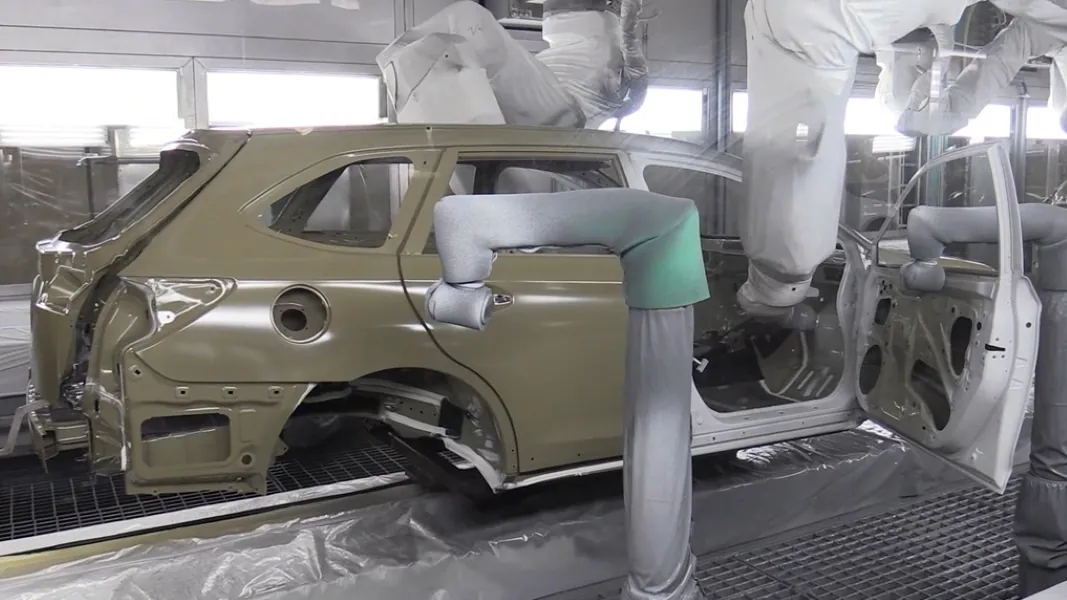
密封胶工艺(车身焊缝密封、车灯密封、家电箱体防水、控制器壳体密封)的核心指标是胶条连续性与截面一致性:断胶、气泡、搭接不良任何一处都可能导致漏水漏气,而密封失效往往在整车/整机测试甚至用户使用中才暴露,返修代价极高。这也是汽车行业对密封工位执行"在线全检+破坏性抽检"双重管控的原因。
机器人密封涂胶的技术组合:计量供胶系统(齿轮泵/柱塞泵定量输出,双组份聚氨酯/硅酮胶配比计量)、涂胶阀(扁嘴/圆嘴/仿形嘴决定胶条截面)、轨迹规划(拐角恒胶量、搭接斜切、起止胶控制)、固化管理(表干时间与工序衔接)。
| 控制要素 | 管理方法 | 失控后果 |
|---|---|---|
| 胶条截面(宽×高) | 仿形嘴选型+压力/速度匹配,首件剖检 | 截面不足→密封失效;过大→溢胶污染 |
| 搭接质量 | 搭接位置斜切过渡,压力渐变程序 | 搭接不良→渗漏起点 |
| 气泡与断胶 | 供胶系统排气、胶位监测、压力闭环 | 气泡/断胶→直接失效点 |
| 固化窗口 | 表干时间内完成闭合工序,温湿度记录 | 提前固化→粘接不良;过慢→工序积压 |
| 基材清洁度 | 涂胶前等离子/底涂处理,清洁度抽检 | 附着力不足→胶条剥离 |
密封工位的工程实现
轨迹编程与仿形:密封轨迹多为空间曲线(车门框、灯壳周圈),六轴机器人保持胶枪与工件表面法线夹角恒定是关键工艺纪律;复杂轨迹用离线编程+实件修正,拐角处的减速堆胶用前瞻速度规划消除。
供胶系统配置:单组份胶用柱塞泵+调压阀,双组份(聚氨酯/硅酮)用配比泵闭环计量,配比精度 ±1% 以内;胶桶跟随压盘与液位监测保证连续供胶,换桶不断胶。
质量检测闭环:在线视觉检测胶条宽度与连续性(激光轮廓仪或 2D 视觉),超差实时报警并记录位置;汽车行业按 IATF 16949 要求做过程能力统计(Cpk)与定期破坏性抽检。
清洗与维护:胶枪与管路的清洗程序自动执行,混合管按固化时间强制更换,备件(密封件/喷嘴)寿命计数管理——密封工位的稳定运行一半靠工艺一半靠维护纪律。
工艺问答
我们的工件品种多,密封轨迹都不一样,切换麻烦吗?
程序配方化解决:每个品种独立轨迹程序与参数配方,扫码识别自动调用;轨迹用离线编程预生成,新品种导入周期通常 3–5 天(含首件验证)。换型频繁的产线我们配参数化管理工具,客户工程师可自行维护。
涂胶质量怎么在线保证?
三层防线:供胶系统压力/流量闭环(源头)、机器人轨迹与速度恒定(过程)、视觉在线检测胶条截面(结果)。关键件(车灯、涉水部件)建议加激光轮廓仪全检,检测数据绑定产品码追溯。
双组份胶的配比出问题怎么发现?
配比泵闭环计量+定期胶样固化测试(配比偏差会导致固化不良,切开胶条看芯部即可判断);我们的维保服务含供胶系统校准项,按季度做配比验证与泵体保养。
涂胶密封工艺深度解读
涂胶质量由五个要素耦合决定:胶量与胶型——出胶速度与机器人轨迹速度的比值决定胶线截面,梯形、圆形、三角形胶型按密封要求选择;轨迹连续性——转角处速度不降则胶线变细,必须做轨迹速度平滑与转角胶量补偿;起止点控制——提前开胶延后关胶的时序参数决定起终点质量,拉丝与堆胶是常见缺陷;表面预处理——基材清洁度与底涂处理决定粘接强度,涂胶机器人常与等离子清洗或底涂工序联机;固化管理——单组份湿气固化与双组份化学固化的适用期、固化条件不同,工艺窗口设计必须匹配材料特性。
恒桓提供涂胶密封工艺服务:胶阀选型(气压阀/螺杆阀/柱塞阀按粘度与胶量匹配)、轨迹与参数调试、胶量检测集成(激光测高/称重抽检)、涂胶机器人维保与胶阀大修。
涂胶密封自动化的技术演进与西南市场
涂胶密封的趋势:一是汽车轻量化驱动——车身用胶量随粘接替代焊接、结构胶应用增加而持续上升,单车用胶从十年前的十余公斤增长到数十公斤,涂胶工位数量同步增加;二是检测闭环化——涂胶后立即在线检测(视觉胶型识别+激光测高),缺陷在固化前拦截并可局部修补,从"涂完靠抽检"进化为"涂完即检";三是材料多样化——聚氨酯、硅酮、MS 改性硅烷、丙烯酸等材料体系各有工艺脾气,换材料就要重新开发工艺参数,具备多材料工艺库的集成商价值凸显;四是新能源爆发——电池包密封(防水防尘 IP67/IP68)、电芯灌封(导热与绝缘)是近三年增长最快的涂胶市场。
西南汽车零部件(密封条涂胶、车灯注胶)与新能源产业集群的涂胶需求增长快,家电与建材行业的存量涂胶线升级(加装检测闭环、双组份系统改造)也是活跃市场。恒桓在库的中小型六轴与 SCARA 机型适合涂胶站的轻量化配置。
涂胶密封工作站的工程要点与运维管理
涂胶站的高频问题与对策:胶线粗细不均——轨迹速度波动(转角减速、空行程后重新加速)或供胶压力不稳;对策是速度前瞻平滑控制+稳压供胶系统+胶量闭环。气泡与断胶——胶桶换料卷入空气、管路密封失效、胶阀回吸参数不当;对策是换桶排气规程+管路定期检漏+回吸参数标定。拉丝污染——胶丝拖挂污染工件非涂胶面;对策是回吸功能+收胶轨迹设计(提前减速、定点收枪)+喷嘴定期清理。固化堵阀——双组份胶在混胶管内超时固化,阀体报废;对策是适用期计时管理+自动冲洗程序制度化+混胶管按寿命更换。
涂胶站的工艺管理制度:胶水批次追溯(先进先出+批号记录)、温湿度管控(影响粘度与固化速度)、胶阀清洗保养规程、胶量抽检记录(称重法或截面测量)、涂胶参数版本管理。这些制度文件化并执行到位,涂胶质量才有长期稳定性。恒桓交付涂胶站时提供全套制度模板与班组培训。