
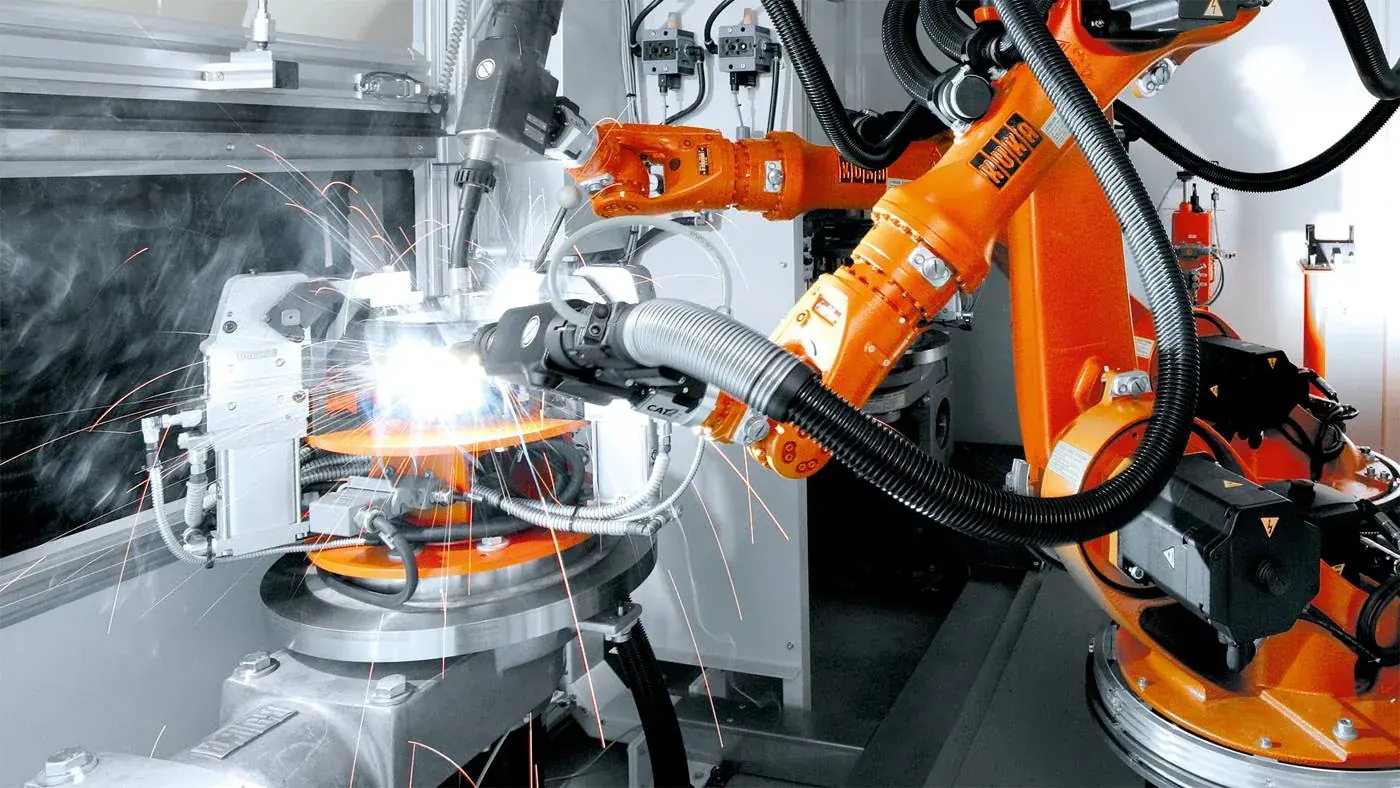
焊接机器人 = 机械臂(机械手)本体 + 焊接工艺包
什么是焊接机器人
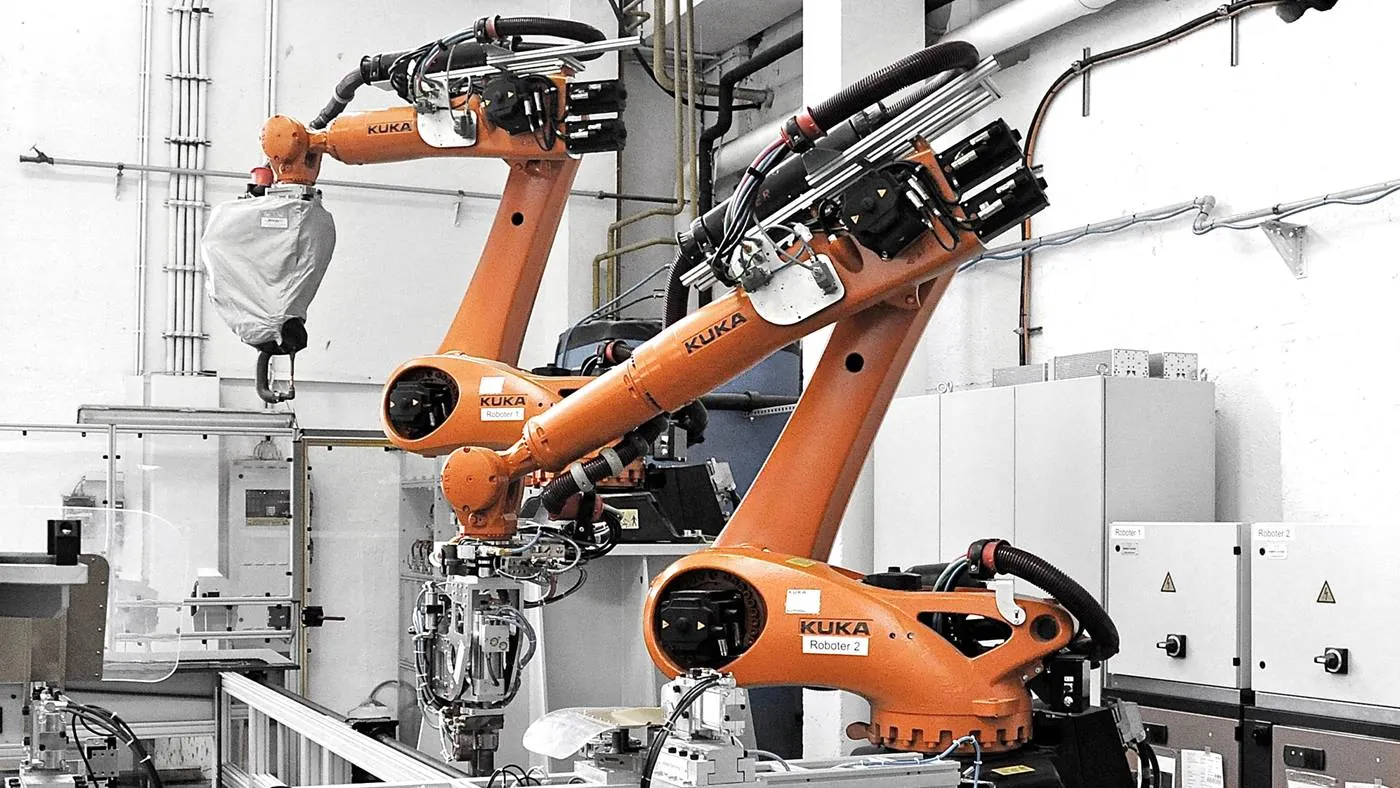
焊接机器人是按功能用途划分的工业机器人类别——它不是一种新结构,而是"六轴机械臂(少数为桁架/SCARA)+ 焊枪/焊钳 + 焊接电源 + 工艺软件"组成的焊接作业系统。大众说的"焊接机械臂""焊接机械手",指的就是这套系统里最显眼的那条六轴臂。
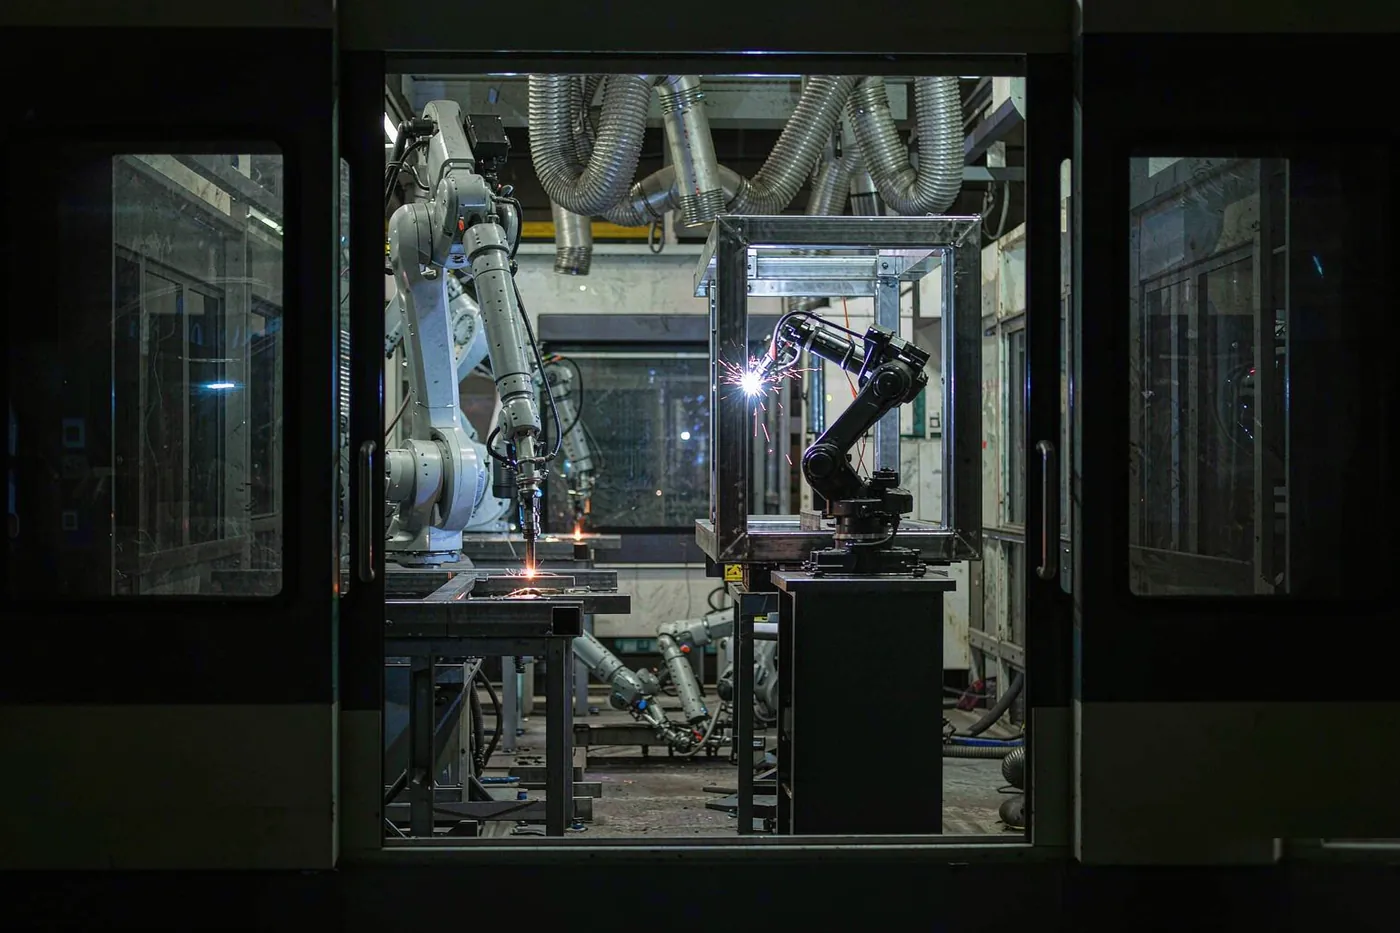
一台能用的焊接机器人单元通常包括:机器人本体(六轴机械臂,负责按轨迹移动焊枪)、焊接电源与送丝机(弧焊)或焊钳与变压器/中频电源(点焊)、变位机/行走轨(外部轴,让焊缝转到最佳位置)、清枪剪丝与防飞溅装置、以及弧焊工艺包(起弧收弧参数、摆焊、层间道间逻辑)。
按工艺分三大类:弧焊机器人(MIG/MAG/TIG,汽车车架、工程机械、金属家具的主力)、点焊机器人(汽车白车身焊接的绝对主力,臂端装 C 型/X 型焊钳)、激光焊机器人(精密焊缝、新能源电池托盘,近年增长最快)。
| 类别 | 工艺原理 | 典型行业 | 关键技术 |
|---|---|---|---|
| 弧焊机器人 | MIG/MAG/TIG 熔化极/非熔化极电弧焊 | 汽车部件、工程机械、两轮车、金属家具、压力容器 | 焊接参数协同、焊缝跟踪、多层多道 |
| 点焊机器人 | 电阻点焊,电极加压通电成形焊点 | 汽车白车身、家电箱体 | 焊钳轻量化、伺服焊钳、点焊程序管理 |
| 激光焊机器人 | 高能量密度激光熔焊/钎焊 | 动力电池、汽车车身、精密部件 | 光路安全、焊缝间隙控制、视觉引导 |
焊接机器人选型要点
| 参数 | 推荐配置 | 工程说明 |
|---|---|---|
| 负载 | 弧焊 6–20kg;点焊 80–250kg | 弧焊负载=焊枪+线缆+送丝管;点焊负载=焊钳重量(C型钳可达百公斤) |
| 臂展 | 弧焊 1400–2000mm 主流;点焊按车身工位 | 要覆盖工件全部焊缝+避让空间,并考虑变位机翻转后的可达性 |
| 重复精度 | ±0.05mm 即可(弧焊) | 弧焊对重复精度要求不算苛刻,关键是轨迹稳定性与工艺参数 |
| 防护等级 | IP65+ 手腕防护套件 | 焊接飞溅、烟尘环境必备;点焊需防冷却水渗漏 |
| 内部走线 | 中空腕/内置管线包 | 焊枪电缆、气管、水管内置走线,寿命比外挂管线包高数倍 |
| 工艺软件 | 品牌弧焊包(如 FANUC iRWeld、ABB ArcWeld/WeldGuide、OTC/松下电源协同) | 起弧/收弧/回抽/防粘丝参数化,多层多道自动生成 |
| 外部轴 | 变位机(1–3 轴)、地轨、翻转机 | 让焊缝处于船形位置是保证质量与效率的第一原则 |
焊接质量问题的机器人对策
气孔:保护气流量不足或风大吹散 → 加装挡风板、检查气路;咬边:电流大、焊速快、角度偏 → 修正焊接参数与枪姿;未熔合:坡口对位偏差 → 加焊缝跟踪(接触式/激光/视觉);飞溅大:参数不匹配或气体比例不对 → 用低飞溅电源模式(脉冲/MIG 钎焊)。机器人焊接的最大优势是参数一致性——同样的焊缝一万次都是同样的质量,这正是人工焊最难做到的。
常见问题
焊接机器人是不是就是"焊接机械臂"?
是的,日常语境两者可以互换——客户搜"焊接机械臂""焊接机械手"找到的就是焊接机器人。严格说,焊接机器人=机械臂本体+焊接电源+工艺包的完整系统,只买"臂"不买"电源与工艺包"是焊不了活的,选型时务必确认系统完整性。
二手焊接机器人值不值得买?
看三处:①本体——焊接工况粉尘飞溅大,重点查腕部密封、减速机背隙、电缆老化;②电源——数字化电源残值高,老式模拟电源建议换;③工艺包授权——部分品牌弧焊软件要单独授权,二手机需核验。我们售出的二手焊接机器人均含这三项检测报告与质保。
薄板焊接用什么机器人好?
薄板(≤2mm)首选带脉冲/低飞溅电源的弧焊机器人(松下 TAWERS、OTC、FANUC 配林肯电源等),热输入小、变形小;更薄的精密件可考虑激光焊或 CMT 类冷金属过渡工艺。关键不在"臂"而在"电源与工艺"。
焊接机器人编程难吗?需要专门的焊工证吗?
示教编程本身不难(拖动/按键记录轨迹点),难的是焊接工艺参数——电流电压、焊速、摆幅要按材质板厚调整,这需要焊接工艺知识。操作维护人员建议持焊接相关技能认证,我们交付时含工艺参数库与操作培训,常见问题按库调用即可。
本站在库焊接机器人(193 款)
按品牌浏览
以下为本站在库该功能类别的代表机型(按工艺标签匹配,跨结构形态),点击查看规格参数、技术解读与维保要点。完整机型列表见各品牌页。