
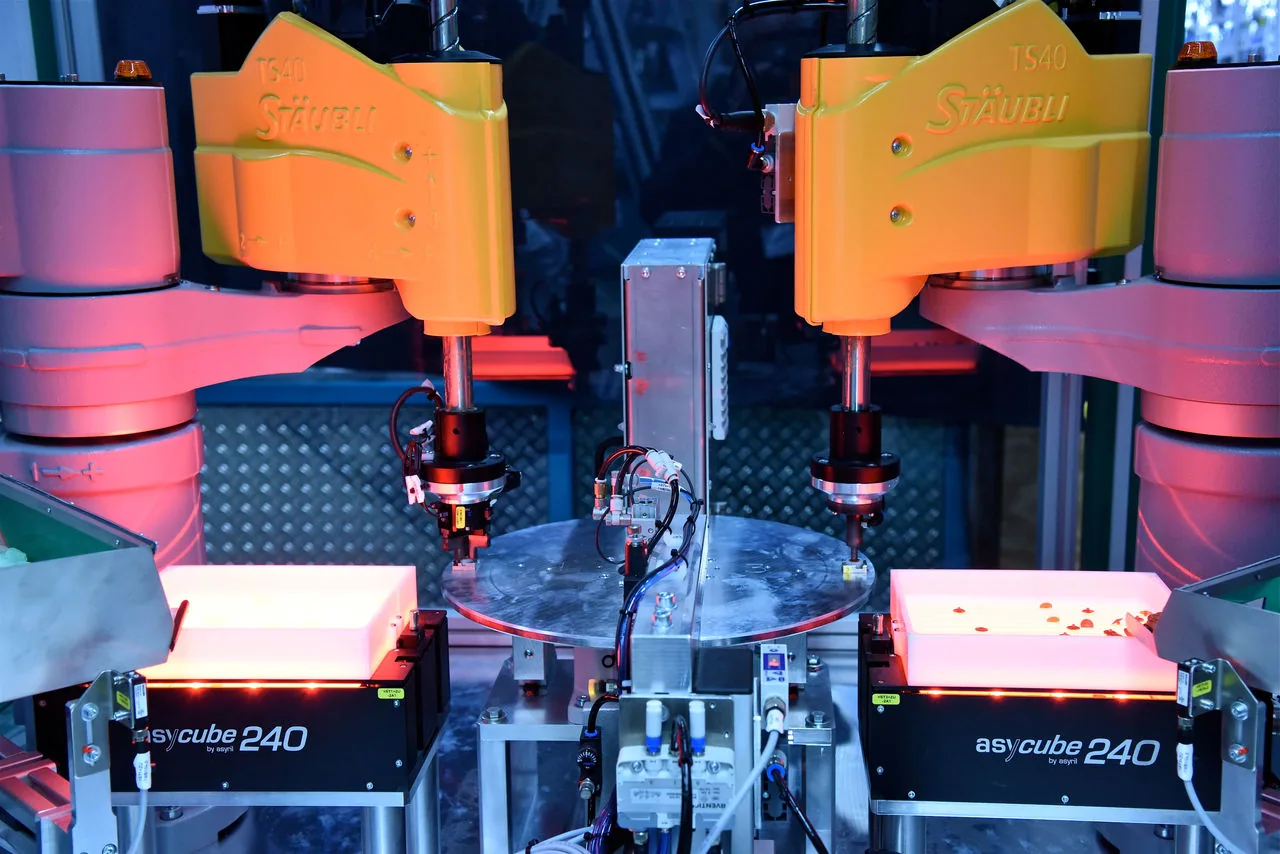
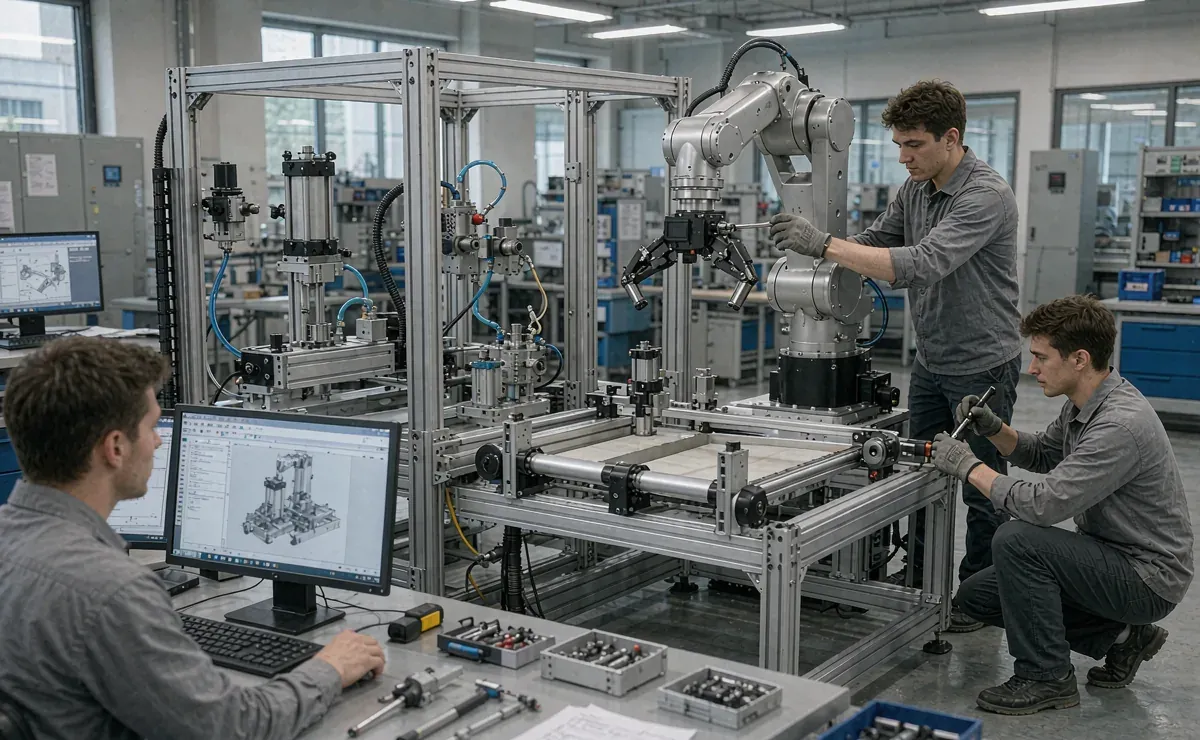
机器人本体是标准品,真正决定产线好不好用的是周边那套自动化设备:夹得稳不稳、定位准不准、和主机联锁可靠不可靠。我们自己做夹具与末端的研发加工,也做整线集成的电控与调试,图纸、加工、装配、调试一个团队闭环。
研发交付范围
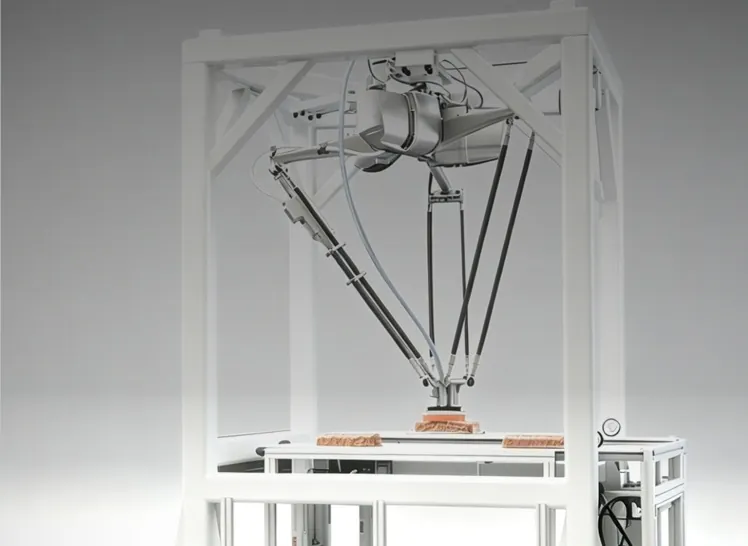
- 工装夹具与末端执行器:气动手爪、真空吸盘、磁吸、快换装置、焊接/码垛专用夹具
- 输送与定位机构:滚筒/皮带输送、升降定位、旋转分度、桁架与滑轨
- 安全与外围:安全围栏、光幕、门锁联锁、声光报警与急停回路
- 电控系统:PLC 程序、HMI 画面、变频器与伺服调试、与机器人 IO/总线联调
研发流程
- 01需求与工件分析
图纸、节拍、产能、现场条件
- 02方案与报价
3D 布局、关键件清单、预算区间
- 03设计与加工
出图、外协加工、装配与厂内预调
- 04现场安装调试
联机联调、节拍验证、操作培训
- 05质保与迭代
质保期内免费调整,工艺变化可升级
行业现状:非标自动化研发能力决定集成深度
标准机器人解决的是"通用动作",但真实产线上大量工序是非标的:异形件的可靠抓取、多工位的节拍匹配、专机与机器人的协同、老设备的数字化改造。这些需求没有现成货架产品,考验的是机械设计、电气控制与工艺理解三位一体的研发能力。
当前行业趋势有三条主线:一是末端执行器精细化——随着协作机器人与柔性产线普及,夹具从"能夹住"走向"夹得准、换得快、不伤表面";二是产线级集成——单工位自动化向整线物流、信息流打通演进,机器人与输送线、立库、AGV、MES 的联锁设计成为标配;三是专机替代纯人工工位——很多工序用专机比用机器人更经济,关键是识别"哪里该用机器人、哪里该用专机、哪里人机混合"。
| 研发方向 | 能力边界 | 典型项目举例 |
|---|---|---|
| 夹具与末端执行器(EOAT) | 真空/气动/电动/磁力夹爪、柔性手指、快换装置、力控末端的设计与制造 | 易变形钣金件的无应力抓取、多品种混线的快换末端、高温铸件的耐热夹爪 |
| 产线集成与物流联动 | 机器人与输送线、变位机、料仓、AGV、立库的联锁设计与总控 | 机床群集中上下料、码垛-缠绕-入库连线、多工位节拍平衡改造 |
| 非标专机开发 | 针对单一工序的专用设备:压装、检测、涂覆、锁附、视觉分选 | 轴承定量压装机、密封圈自动涂覆专机、多轴联动锁螺丝专机 |
研发流程:从需求澄清到批量交付的七步闭环
①需求澄清:把"想要自动化"翻译成可量化的技术指标——节拍、精度、合格率、换型时间、占地面积、预算区间。需求不清是研发项目失控的第一大原因,这一步我们不省。
②方案设计与仿真:三维布局、机构方案、电气架构同步展开;关键机构做运动仿真与节拍仿真,干涉与瓶颈在图纸阶段暴露,不到现场才发现。
③设计评审:内部评审聚焦三点——刚性够不够、维护方不方便、成本有没有过度设计。客户评审确认方案冻结,之后变更走书面流程。
④制造与装配:机加工件外协+自装,标准件优选成熟供应链;装配过程拍照留档,关键尺寸检验记录随设备移交。
⑤厂内预验收(FAT):设备在我们场地连续运行测试,客户到场或视频见证;预验收不通过不出厂,避免把调试成本转嫁到客户现场。
⑥现场安装与联调(SAT):与既有产线对接、信号联锁、安全测试、试生产;按问题清单逐项闭环。
⑦文档移交与培训:机械图纸、电气原理图、IO 表、程序源码、备件清单、操作与保养手册全套移交,培训到客户能独立完成日常维护与一级故障处置。
研发项目的质量纪律
- 关键机构刚性校核:夹具在最大负载下变形量控制在定位公差的 1/3 以内
- 标准件优选:气缸、导轨、丝杠等选用主流品牌型号,保证后续备件可采购
- 程序开放移交:PLC 与机器人程序带注释源码交付,不加密锁定客户设备
- 安全合规:安全回路、防护围栏、急停布局按 GB/T 36008 / ISO 10218 执行并留测试记录
- 售后承诺:交付后 6 个月内非人为故障免费维修,终身提供备件与技术支援
常见问题
非标研发项目起订金额是多少?
没有硬性门槛。单套夹具几万元起,专机十几万元起,整线集成按方案报价。小项目我们同样按完整流程走,只是文档颗粒度相应精简。
研发周期怎么估算?
夹具类 3–6 周,专机类 8–16 周,产线集成 3–6 个月。签约时给出含里程碑的计划表;因需求变更导致的延期书面确认,我们原因导致的延期按合同承担违约责任。
图纸和程序源码给不给?
给。所有项目交付物包含机械图纸(PDF+可编辑格式)、电气图、PLC 与机器人程序源码及注释。我们不靠锁定客户设备赚钱,靠交付质量赢得复购。
设备做好了你们负责安装吗?
负责。FAT 后由我们的工程师现场安装、联调、培训,直到 SAT 验收通过。川渝地区安装团队本地调度,差旅成本远低于沿海集成商。