
工艺分析
整机开发
产能验证
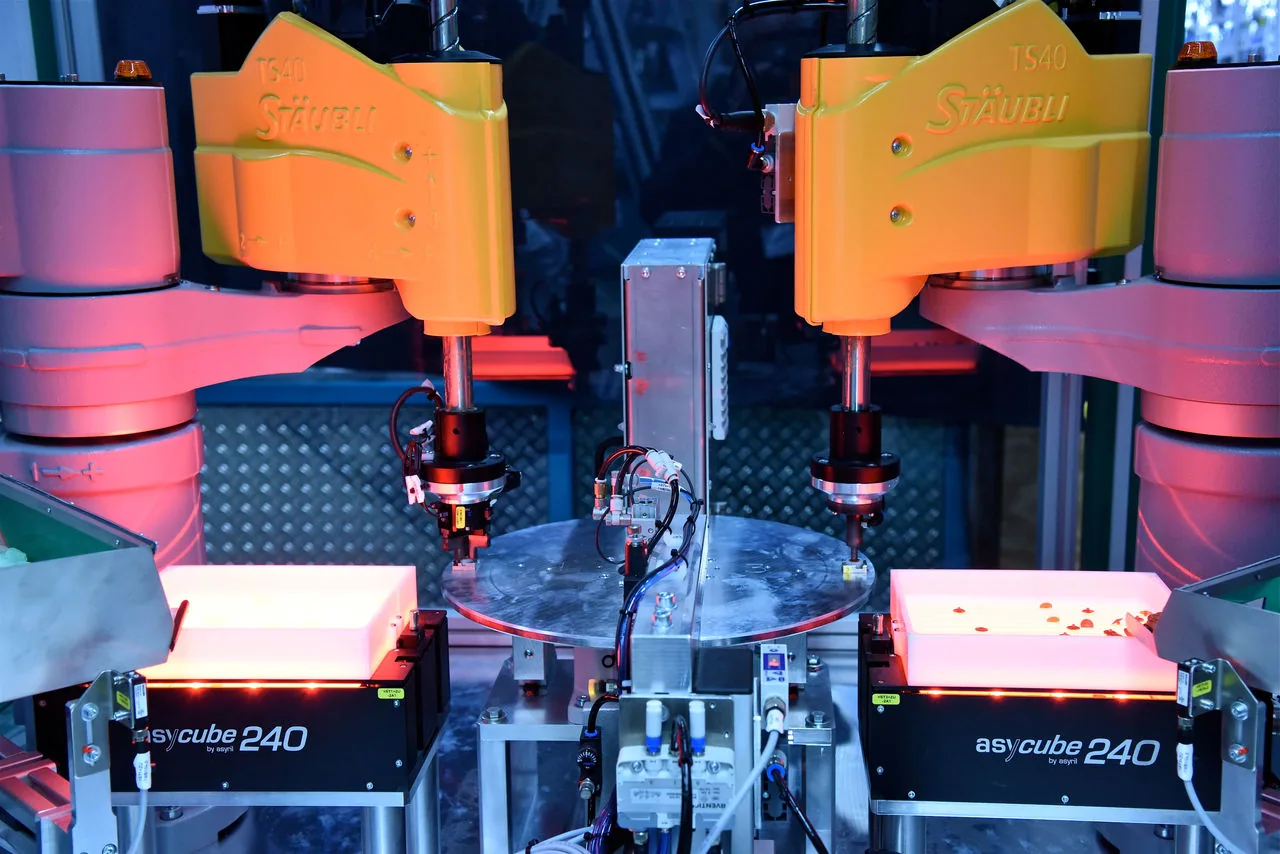
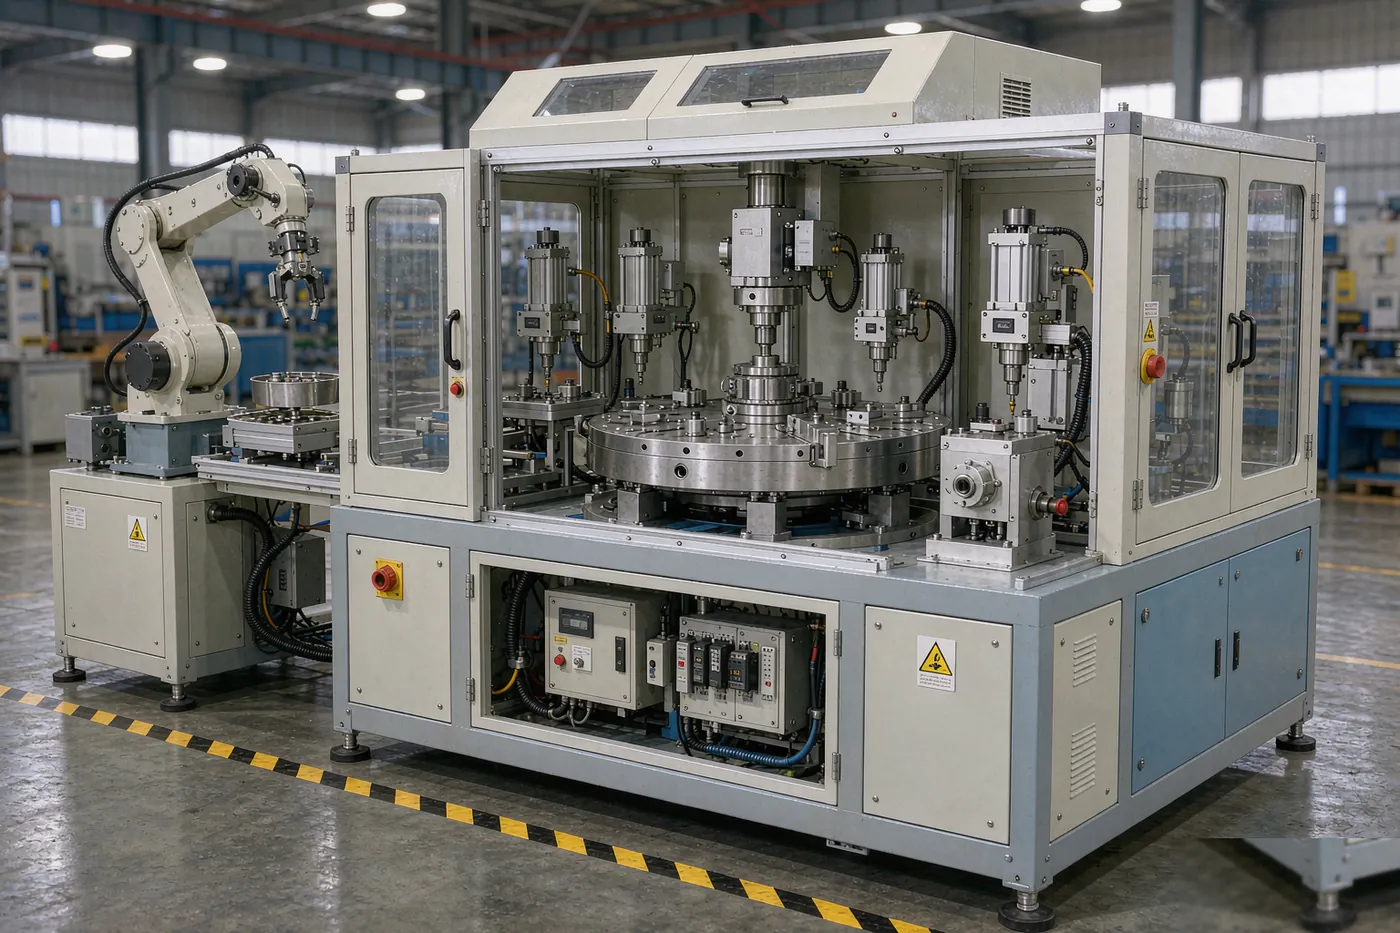
标准设备解决共性问题,专机解决您产线上那个"卡脖子"工位。我们接过拧紧扭矩不合格、贴标歪斜漏贴、压装深度不稳定这类具体问题,做法是先测工艺窗口,再定机构方案,最后用产能数据验收。
已交付专机类型
| 专机类型 | 解决的核心问题 | 关键指标 |
|---|---|---|
| 多轴自动拧紧机 | 扭矩/角度不合格、漏拧 | 扭矩 CPK、漏拧检出率 |
| 在线贴标打码机 | 贴标歪斜、码不可读 | 贴标精度、读码率 |
| 伺服压装机 | 压装深度/压力不稳定 | 压力-位移曲线判定 |
| 视觉检测专机 | 人工漏检、节拍跟不上 | 检出率、误检率、UPH |
开发原则
- 先工艺后机构:工艺窗口没测清之前不出整机方案
- 可维护优先:易损件标准化、换型调整不超过 15 分钟
- 数据留痕:关键参数上传 MES 或本地存档,可追溯
什么时候该用专机,而不是机器人
不是所有自动化都要上机器人。单一工序、动作固定、节拍要求高的场景,专机往往比机器人更经济:成本高 30%–50% 的六轴机器人做简单压装,是典型的过度设计。专机的优势是节拍快、刚性强、维护简单、单价低;劣势是柔性差、换型难。
我们的判断准则:工序生命周期 3 年以上、产品形态稳定、节拍要求 ≤2 秒/件——优先专机;产品换型频繁、动作复杂多维、需要人机协作——优先机器人;介于两者之间——机器人+专机混合,各干擅长的事。
| 专机类型 | 典型应用 | 关键技术指标 |
|---|---|---|
| 定量压装机 | 轴承、衬套、销轴的过盈装配 | 压装力 0.5–50kN,位移监控精度 ±0.01mm,力-位移曲线全程可追溯 |
| 自动涂覆专机 | 密封圈涂胶、螺纹涂防松剂、表面涂油 | 涂覆轨迹精度 ±0.2mm,胶量一致性 CV ≤5%,视觉复检 |
| 多轴锁附专机 | 多颗螺丝同步锁附、扭矩角度监控 | 扭矩精度 ±3%,角度监控,漏锁错锁检测,数据上传 MES |
| 视觉分选专机 | 零件方向识别、缺陷剔除、尺寸分档 | 分选速度 ≥60 件/分钟,识别准确率 ≥99.5% |
| 自动检测专机 | 气密检测、尺寸测量、功能测试 | 气密检测分辨率 1Pa,重复性 GRR ≤10% |
专机开发的三个设计原则
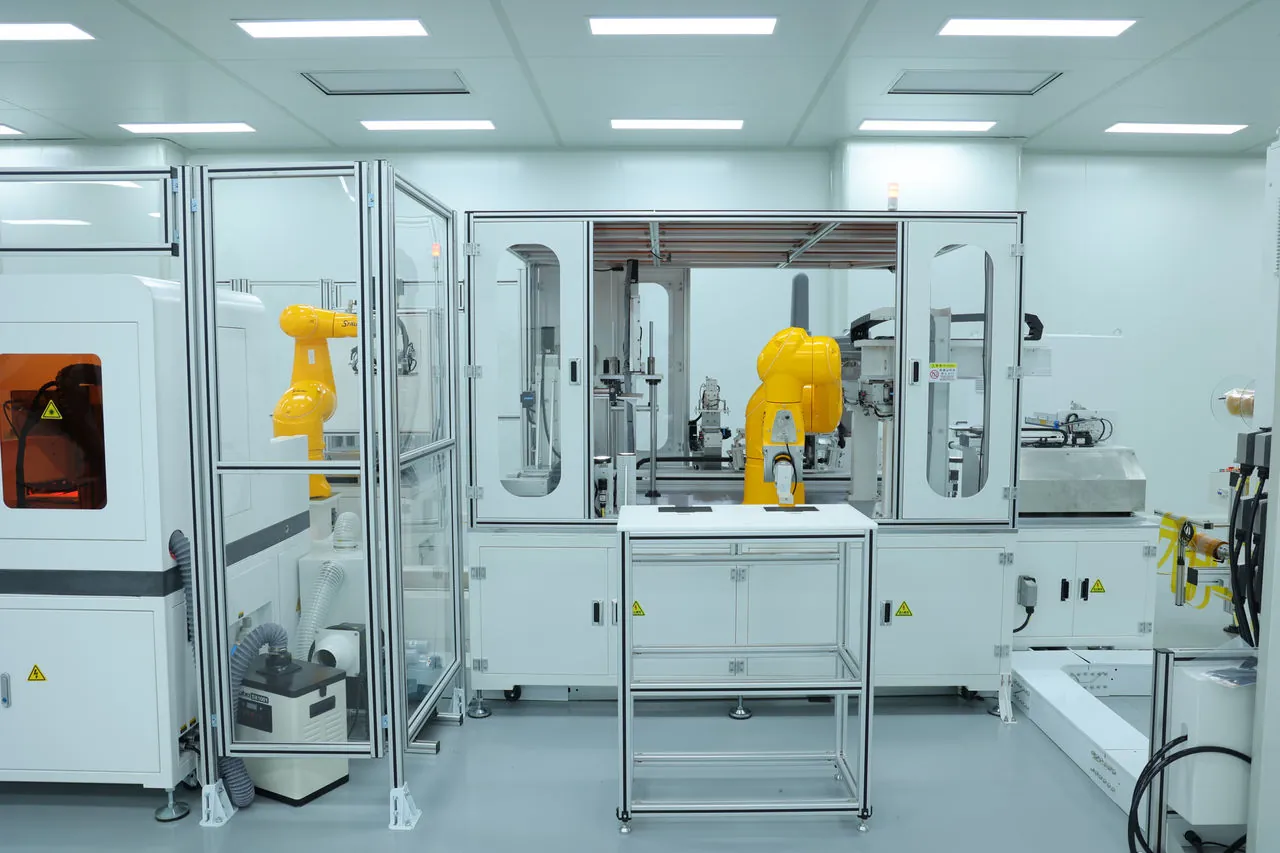
模块化:底座、工位、夹持、执行、检测各模块独立设计,产品换代时只改夹持与程序,主体框架复用——这是控制专机全生命周期成本的关键。
数据化:专机不只是"会动",每次动作的过程数据(压装曲线、扭矩值、检测结果)都要采集存储,满足汽车行业 IATF 16949 与一般制造业的追溯要求。
傻瓜化:操作界面按"操作工 10 分钟上手"设计,换型用程序+定位销而不是拆装模具,日常点检项做成清单贴在机身上。
常见问题
专机和机器人方案怎么比选?
给我们工序描述、节拍要求与产品变化频率,我们出两案对比:投资额、节拍、柔性、维护成本、5 年总持有成本(TCO)逐项列清楚,您按数据决策,我们不强推机器人。
专机交付后坏了谁修?
我们修。专机的机械、电气、程序都是我们设计制造,图纸程序在手,维修响应比外购设备更快;也可签年度维保合约,含定期巡检与易损件更换。
可以只做设计不做制造吗?
可以。部分客户有自己的机加工能力,我们提供图纸+BOM+装配指导+调试服务,制造环节由客户完成,费用相应核减。