
应用概述
质量检验自动化解决三个痛点:人工检验的一致性(疲劳与经验差异导致判定漂移)、全检的可负担性(抽检存在质量逃逸风险,全检人工成本不可承受)、质量数据的可追溯性(审核与客户索赔都需要完整的检验记录)。机器人搭载测量与检测工具,以固定标准、固定路径、固定节拍执行检验,判定结果 100% 数据化存档。
应用要点
整理自品牌官方应用资料,已标注来源。
工艺验证、工作站方案、编程示教与投产陪跑,机器人应用落地交钥匙交付。
了解详情 → 新工业机器人销售主流品牌全新机器人代理销售与选型配套,满足新增产线与扩产的一手设备需求。
了解详情 → 自动化设备研发夹具末端、输送定位、安全外围与整套控制系统的研发与集成交付。
了解详情 → 算法与控制系统研发运动规划、机器视觉与 PLC/SCADA 系统开发,解决节拍、精度与数据互联瓶颈。
了解详情 → 机器人租赁在库机型短租长租与租转购,含运输、安装调试与租期维保。
了解详情 → 软硬件升级服务控制系统替换、软件固件升级、机械翻新与安全改造,让老设备恢复性能。
了解详情 → 维保与维修上门检测、故障诊断维修与年度维保合约,覆盖 21 品牌 1310 款机型。
了解详情 → 二手与库存机器人销售二手机回收、检测整备与再销售,附检测记录与质保,可以旧抵新。
了解详情 →质量检验自动化典型应用场景
以下为恒桓团队及行业实践中具有代表性的质量检验自动化场景(客户名称按惯例隐去),按"背景痛点 → 实施方案 → 落地成效"结构化整理,供同类需求的企业参考评估。
| 场景 | 背景与痛点 | 实施方案 | 落地成效 |
|---|---|---|---|
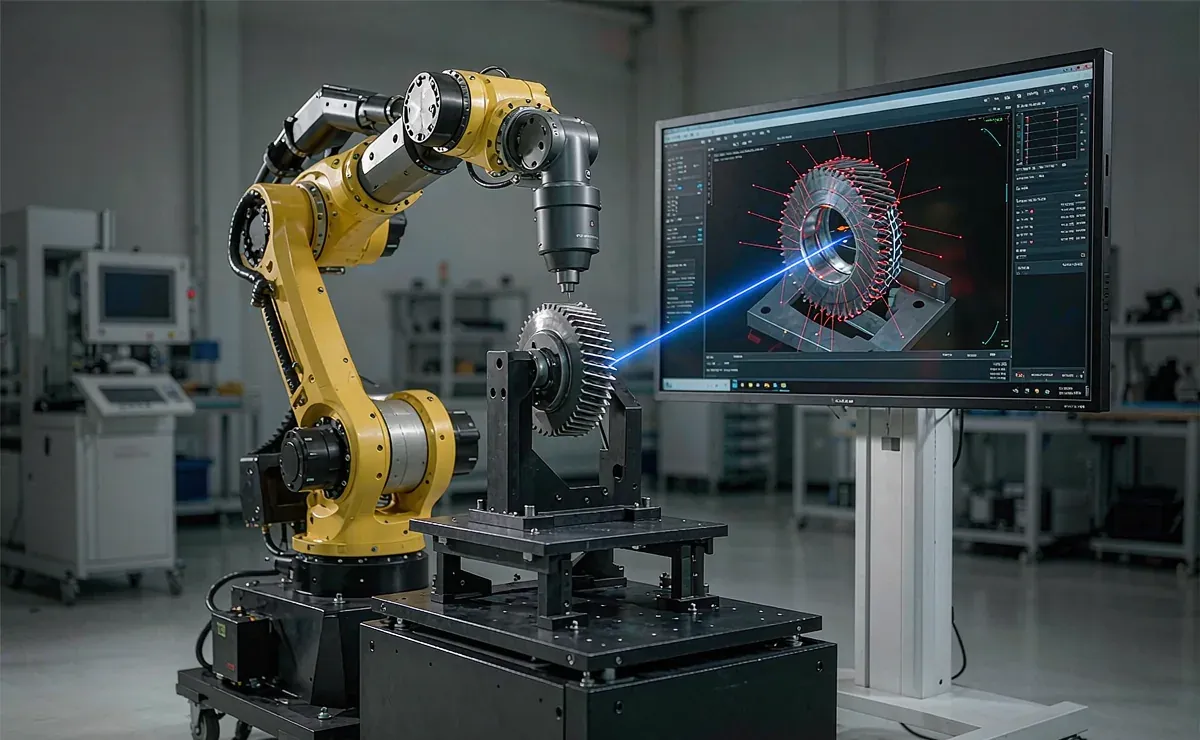
| 重庆某汽车齿轮厂 · 齿面质量在线检测 | 齿轮齿面磕碰伤与毛刺原为人工目检+抽检,质量逃逸引发主机厂索赔。 | 六轴机器人配高分辨率视觉与多角度光源,齿面全覆盖成像,深度学习缺陷分类,数据绑定工件序列号存档。 | 全检替代抽检,质量逃逸降为零,缺陷数据反推上游工序改进,主机厂索赔归零。 |
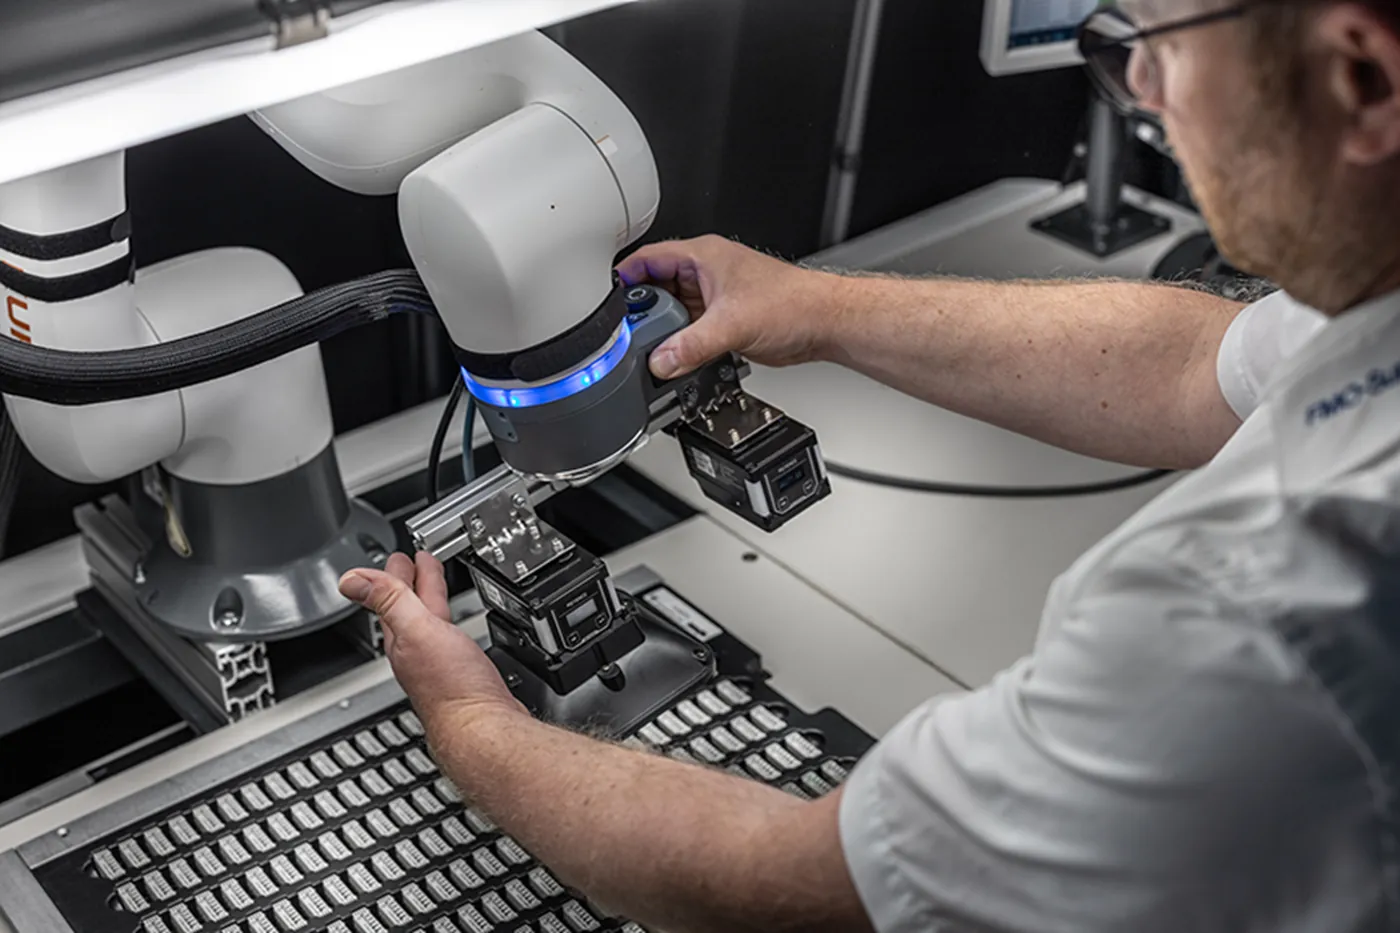
| 成都某电子企业 · 板级功能测试站 | 电路板功能测试人工插拔连接器效率低、插拔力度不一致损伤连接器。 | SCARA 配力控插拔模组与测试治具快换,测试程序按板号自动调用,测试数据上传 MES。 | 单站测试节拍 40 秒,连接器损伤归零,测试数据完整率 100%,测试人力减少 60%。 |
| 宜宾某电池企业 · 电芯外观与尺寸全检 | 电芯外观缺陷(划痕、凹坑、蓝膜破损)与尺寸全检要求高速度、高精度,人工无法满足产线节拍。 | 高速视觉检测机器人配线扫相机与 3D 激光测量,缺陷分级判定,不良品自动分流到对应处置通道。 | 检测节拍匹配产线 60PPM 要求,检出率 99.9% 以上,误判率控制在 1.5% 以内,质量数据满足车规审核。 |
常用该工序的行业
点击查看行业整体机器人应用方案。
质量检验自动化:过程数据的时代
质量管理的重心正从"事后检出"转向"过程受控"——SPC(统计过程控制)要求关键特性在线测量、实时判异,而不是靠终检拦截。机器人质检工位是这个趋势的执行单元:它把量具(卡尺、测头、传感器、相机)装到机器人上,按程序对工件做尺寸、形位、功能三类检验,数据自动上传 QMS/MES,超差实时报警。
与专机检测相比,机器人质检的独特优势是柔性:同一台机器人换程序与测具就能检不同产品,多品种小批量场景的投资效率显著更高;劣势是节拍低于专用检具,适合抽检、首件检验与多品种轮检场景。
| 检验类型 | 搭载量具 | 精度水平 | 适用场景 |
|---|---|---|---|
| 尺寸与形位 | 接触式测头(Renishaw 等)/激光位移 | ±0.01–0.05mm | 机加工件首件检验、关键尺寸抽检 |
| 外观与装配完整性 | 2D/3D 视觉 | 按缺陷定义 | 漏装错装检测、表面缺陷全检 |
| 功能性检验 | 力传感器、电性能测试探针 | 按功能定义 | 按键力感、密封性、导通测试 |
质检数据的价值闭环
SPC 判异:关键尺寸的均值-极差控制图实时绘制,连续 7 点上升、超出 2σ 等判异规则自动触发预警——在批量不良发生前发现刀具磨损、夹具松动等系统性漂移。
全量追溯:每件产品的检验数据绑定产品码/批次码存档,汽车行业保存期通常 15 年;客诉发生时按批次调取数据链,责任界定与召回范围判定有据可依。
工艺反哺:检测大数据分析暴露工艺薄弱环节(哪个尺寸波动最大、哪台机床的加工件超差率高),驱动工艺参数与刀具管理优化——检测数据不用于改进,就只是成本。
工艺问答
机器人质检能替代三坐标测量机吗?
定位不同:三坐标(CMM)是计量基准,精度 μm 级,用于量具校准与仲裁测量;机器人质检是在线过程控制,精度 0.01mm 级,用于首件与抽检。两者是互补关系——我们的方案里机器人质检发现趋势异常,触发 CMM 复核确认。
检验节拍能满足产线吗?
按抽检模式设计通常没问题:每 2 小时首末件+按比例抽检,机器人质检工位与产线并行不占节拍。全检需求(100% 在线)建议专用检具或视觉固定工位,节拍更快,机器人在其中做上下料。
检测报告格式能按我们客户要求出吗?
能。报告模板(客户指定格式、PPAP 文件、材质证明关联)在软件开发阶段配置,支持 PDF/Excel 自动生成与归档;与现有 QMS 系统对接走数据库或 API 接口。
质量检验工艺深度解读
机器人质检的四种主流形态:视觉检测——外观缺陷、字符识别、装配完整性,2D/3D 视觉按需配置;在线测量——激光位移、结构光 3D 扫描、接触式测头,关键尺寸在产线上直接测量并做 SPC 过程控制;功能性检测——气密性(压降法/氦检法)、电性能(导通/绝缘)、力学性能(插拔力、按压力)由机器人操作工装执行;无损检测——超声、涡流探伤机器人按扫描路径检测内部缺陷,常用于焊缝与铸件。检验数据的价值不止判定合格与否——尺寸趋势预警刀具磨损、缺陷分布反推工艺漂移,质检站同时是工艺监控的传感器。
恒桓的算法与控制系统研发线提供质检系统开发:检测方案设计(视觉/测量/功能测试组合)、判定标准数字化、SPC 与 MES 数据对接、检验程序维护与模型迭代服务。
质量检验自动化的技术演进与西南市场
质检自动化的趋势:一是检验前移——从事后抽检转向工序内全检,缺陷在产生的工位立即拦截,质量成本(返工、报废、客诉)大幅下降,汽车行业 IATF 16949 体系对此有明确导向;二是3D 测量普及——结构光与激光轮廓仪成本下降,过去只有计量室才有的三维扫描进入产线,复杂曲面与装配间隙面差的在线检测成为可能;三是AI 判定——深度学习替代规则算法处理复杂缺陷分类,判定标准的数字化程度决定 AI 质检的天花板——模糊的"限度样本"文化必须转向明确的量化标准;四是质量数据闭环——检验数据实时反馈工艺参数(如注塑机按尺寸趋势自动调参),检验从判定工序升级为控制系统。
西南汽车零部件与电子行业受主机厂审核驱动,质检自动化投入稳定增长;食品医药行业受法规追溯要求推动,包装与产品检验的数字化是刚需。恒桓特别提醒:质检自动化的前提是标准数字化——如果企业自己都无法把"合格"写成可执行的量化规则,再先进的视觉系统也落不了地,我们的方案服务从标准梳理开始。
质量检验工作站的工程要点与运维管理
质检系统的可信度管理:一是测量系统分析(MSA)——量具重复性与再现性(GR&R)必须小于 10%(汽车行业要求),机器人质检系统上线前与定期(建议季度)都要做 MSA,用标准件与缺陷样本集验证系统判定能力;二是误判与漏判的双向监控——漏判直接流出缺陷品,误判增加复判成本,两者都要统计并设定改进目标,行业标准是漏判为零前提下误判率小于 2%;三是环境漂移管理——温度变化影响测量基准(20°C 标准温度)、振动影响成像清晰度、光照衰减改变判定边界,环境因素纳入日常点检。
质检系统的标定制度:相机与测量工具的空间标定(手眼标定)、量值溯源(标准块/标准球定期送检或用上一级标准核验)、判定阈值复核(用缺陷样本集回归测试)。这些制度执行不到位,质检数据就是无源之水——审核时拿不出标定记录,系统再先进也不被认可。恒桓的质检系统交付包含完整的标定文件包与周期制度设计。