
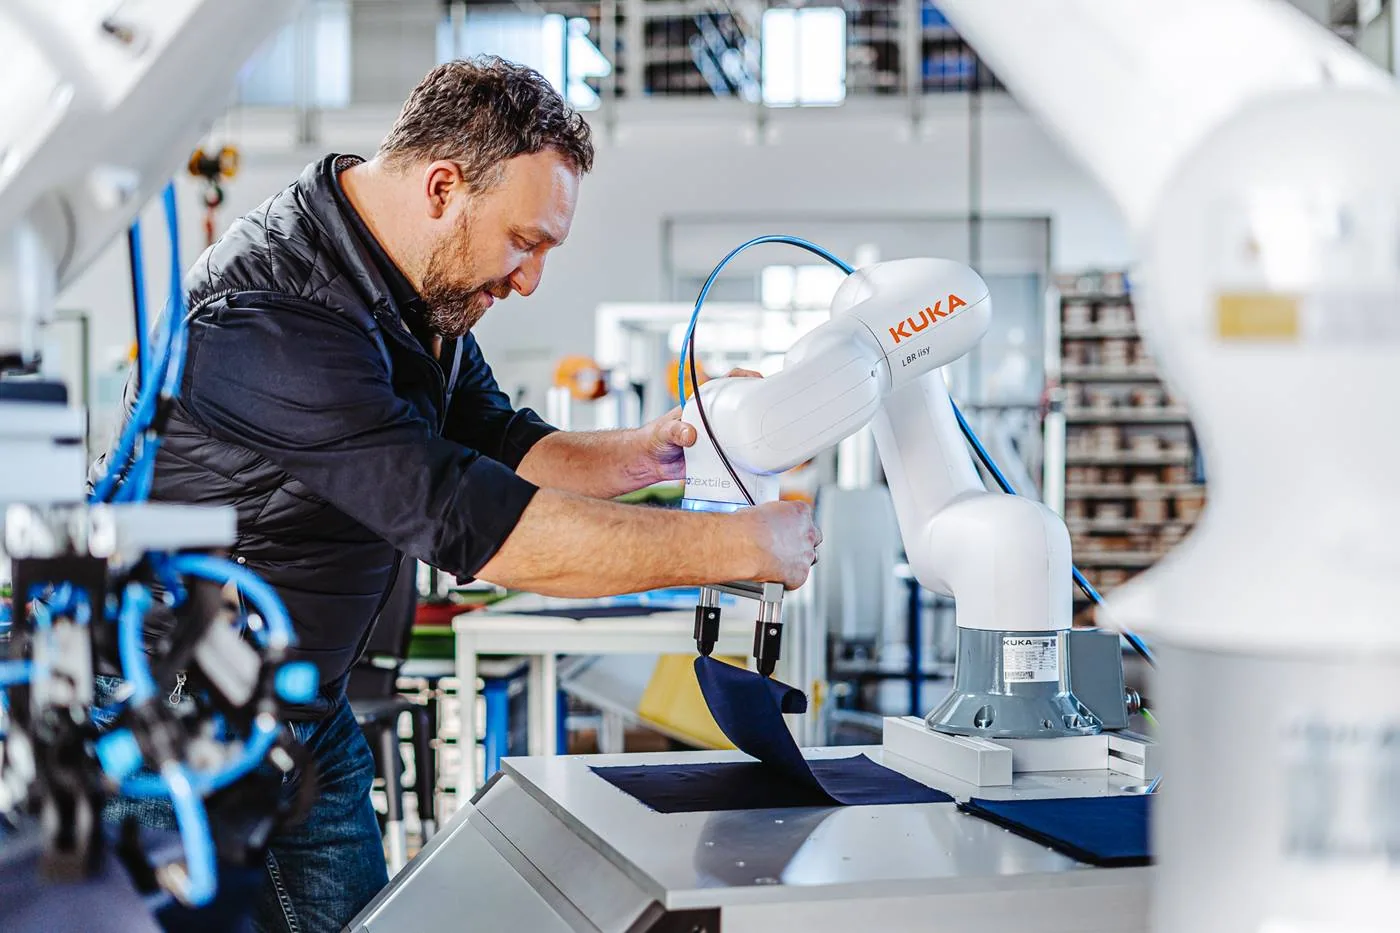
机器人买回来只是开始,能不能稳定跑出节拍、焊出合格焊缝、抓稳每一个工件,取决于应用工程做得扎不扎实。我们把应用落地拆成可验收的环节:先验证工艺可行性,再定工作站与夹具方案,然后编程示教、试产陪跑,直到产线稳定交付。
应用实施五步法
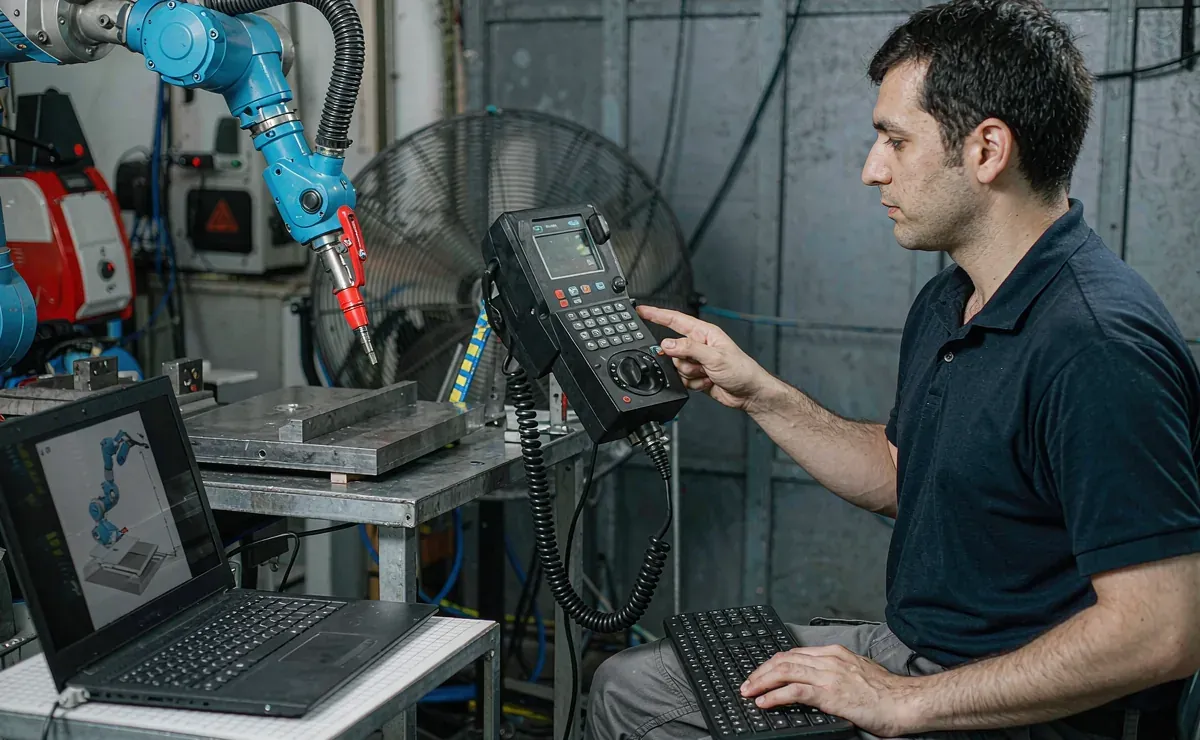
每个项目按同一套流程推进,每一步都有明确的交付物和验收标准,避免"装完就走、出问题找不到人"。
- 01工艺评估
试样打样、节拍测算、风险清单
- 02方案设计
工作站布局、夹具与末端、安全规划
- 03编程示教
轨迹优化、工艺参数、IO 与外围联调
- 04试产陪跑
小批量验证、问题闭环、节拍达标
- 05验收移交
操作培训、保养手册、备件清单
常见应用方向
以下方向均有成熟案例与工艺积累,点击进入对应详情页查看工艺要点与适配行业。
老产线改造与新建产线
新建产线我们从布局阶段介入,避免后期返工;老产线改造先做现场勘察与停机窗口评估,尽量利用原有夹具与外围设备,控制改造成本。两种场景都会先出一份《改造可行性与预算区间说明》,把能利旧的部分和必须新做的部分列清楚。
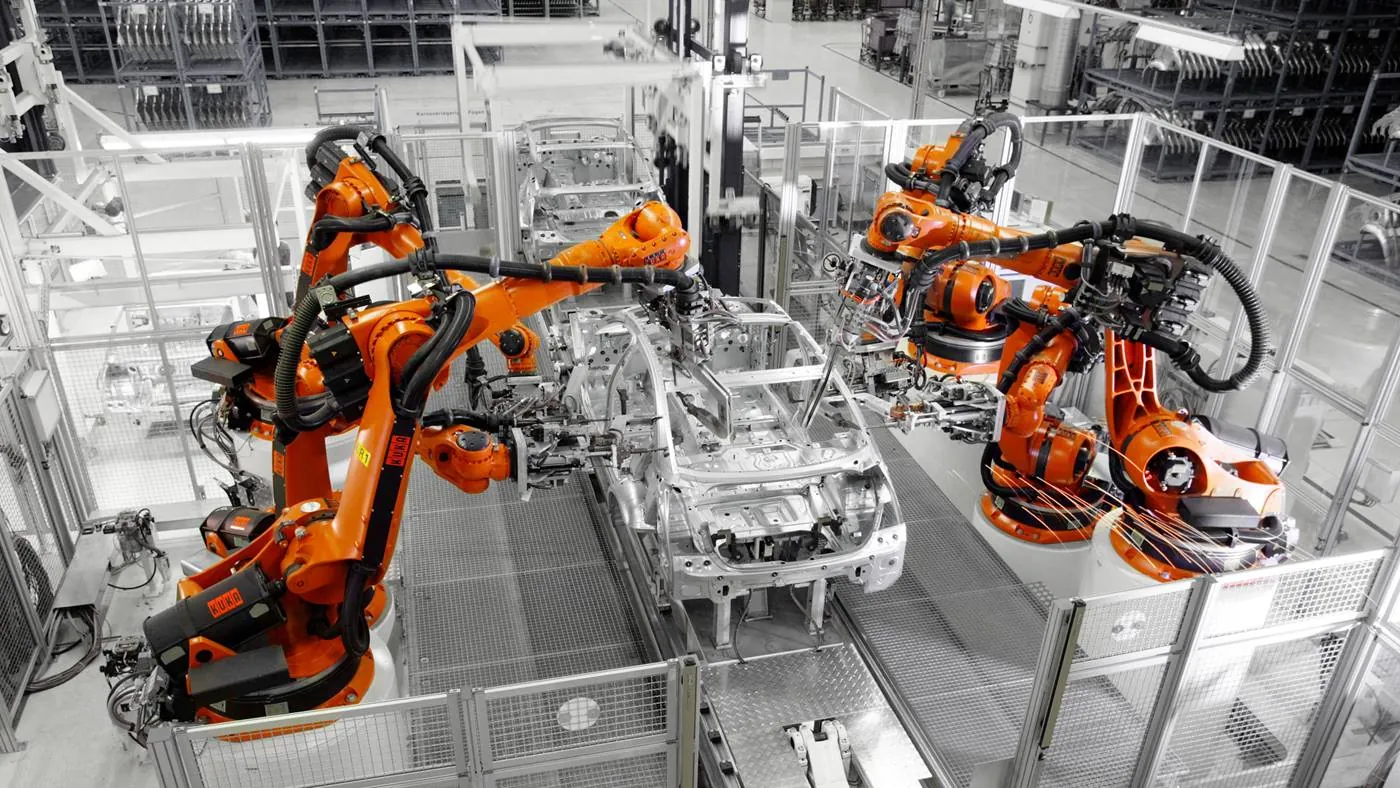
- 新建产线:布局规划、设备选型、节拍仿真、联调交付
- 老线改造:现场勘察、利旧评估、停机窗口排期、分段切换
- 工艺外包:按件计费的代焊、代加工合作模式
常见问题
工艺不成熟、没做过的项目你们接吗?
接,但会先做小样验证。打样合格再谈整线,打样不合格我们会直接告诉您目前的工艺边界在哪里,不硬接。
选型咨询单独收费吗?
简单的选型建议不收费;需要出完整方案书、节拍仿真或夹具图纸的,按项目报价,费用可在后续实施合同中抵扣。
行业现状:应用工程能力是自动化落地成败的分水岭
行业里有一句共识:机器人本体只占项目价值的三成,另外七成在应用工程——工艺验证、工装设计、轨迹编程、节拍调优与投产陪跑。大量自动化项目失败并非设备质量问题,而是应用环节偷工:没有做工艺打样就上整线,夹具刚性不足导致焊接变形超差,节拍测算留的余量不够,设备交付后没人会调参数。
随着"机器人+"应用行动向一般制造业渗透,新增客户中第一次上马自动化产线的比例明显上升,对"交钥匙"式应用服务的需求随之增长。客户要的不是一台会动的机器人,而是稳定跑出合格品、达到承诺节拍、工人能独立操作的生产单元。
| 应用方向 | 核心工艺要领 | 典型验收指标 |
|---|---|---|
| 弧焊/点焊 | 焊接参数窗口(电流、电压、速度、气体流量)、焊枪姿态与可达性、热变形控制、清枪剪丝节奏 | 焊缝成形合格率 ≥98%,单件节拍达标,飞溅与咬边在图纸公差内 |
| 搬运码垛 | 负载与惯量匹配、抓手形式(真空/夹爪/磁力)、垛型程序化、安全光栅联锁 | 码垛节拍与产线匹配,无倾倒无碰撞,连续 72 小时无故障 |
| 机床上下料 | 料仓/料道设计、定位基准统一、与机床 PLC 的握手信号、断屑与夹具干涉规避 | 单机看管 2 台以上机床,换型时间 ≤15 分钟,撞机率为零 |
| 装配拧紧 | 对位精度与柔顺控制、拧紧顺序与扭矩监控、错漏装检测(视觉/传感器) | 扭矩曲线全程受控可追溯,装配合格率 ≥99.5% |
| 涂胶密封 | 胶量与轨迹速度耦合、起止胶控制、胶温粘度管理、搭接与断胶处理 | 胶条宽度均匀性 ±0.5mm 内,无断胶无堆胶,节拍稳定 |
我们的应用工程方法论:把"落地"拆成可验收的环节
第一步,工艺验证先行。任何项目先做小样打样:用客户的真实工件验证工艺可行性,出具打样报告。焊得出来、抓得起来、装得进去,再谈整线;打样不合格,我们直接告知工艺边界,不硬接项目。这一步把最大的技术风险消化在签约之前。
第二步,方案留余量。节拍测算按设备额定节拍的 80% 做设计基准,为后期磨损、换型、物料波动留出裕度;负载按实际抓取重量加末端工具后不超过额定负载的 85%,惯量比值控制在推荐范围内——这两条纪律避免了大量"参数看着够、跑起来抖"的返工。
第三步,现场工程扎实。夹具设计优先保证刚性与定位基准统一;电气接线按品牌规范做屏蔽与接地,杜绝通讯干扰这类"玄学故障";安全回路按 GB/T 36008 与 ISO 10218 设计,急停、光栅、门锁逐项测试留档。
第四步,陪跑到稳定。试产阶段工程师驻场,按问题清单逐项闭环,直到连续生产达标才撤场;撤场前完成操作培训、保养交底与备件清单移交,确保客户团队能独立运行。
应用技术服务边界与承诺
- 工艺验证不合格不签约:打样是合作前提,风险共担但不硬上
- 方案书明确验收标准:节拍、合格率、连续运行时长写进合同,不玩模糊表述
- 程序与图纸全部移交:不设技术壁垒,后续任何集成商都能接手维护
- 投产后 3 个月回访:跟踪设备状态与工艺稳定性,回访不收费
- 跨品牌统一调度:一条产线上多个品牌的机器人由同一支应用团队负责
常见问题
工艺验证(打样)要收费吗?
常规工件的可行性打样免费,用我们的试验设备验证工艺路径;需要专用夹具或特殊工艺的打样,收取材料与工时成本费,签约后全额抵扣。
项目周期一般多长?
单工作站项目(一台机器人+夹具+外围)通常 4–8 周;整线集成项目 3–6 个月。签约前会给出含里程碑的计划表,关键节点(方案冻结、预验收、终验收)双方确认。
我们厂在县城,工程师过来方便吗?
中心设在仪陇县电商产业园,工程师常驻南充,川渝地区当日可达,这正是我们相对沿海集成商与原厂网点的核心优势。云贵地区 48 小时内到场,远程支持 2 小时内响应。
只买设备不让你们做应用行不行?
可以,但我们会在交付时书面提示应用风险。更推荐"设备+应用"打包:应用工程的工艺参数、程序备份与设备档案由我们统一管理,后续维保维修调取资料更快。