
应用概述
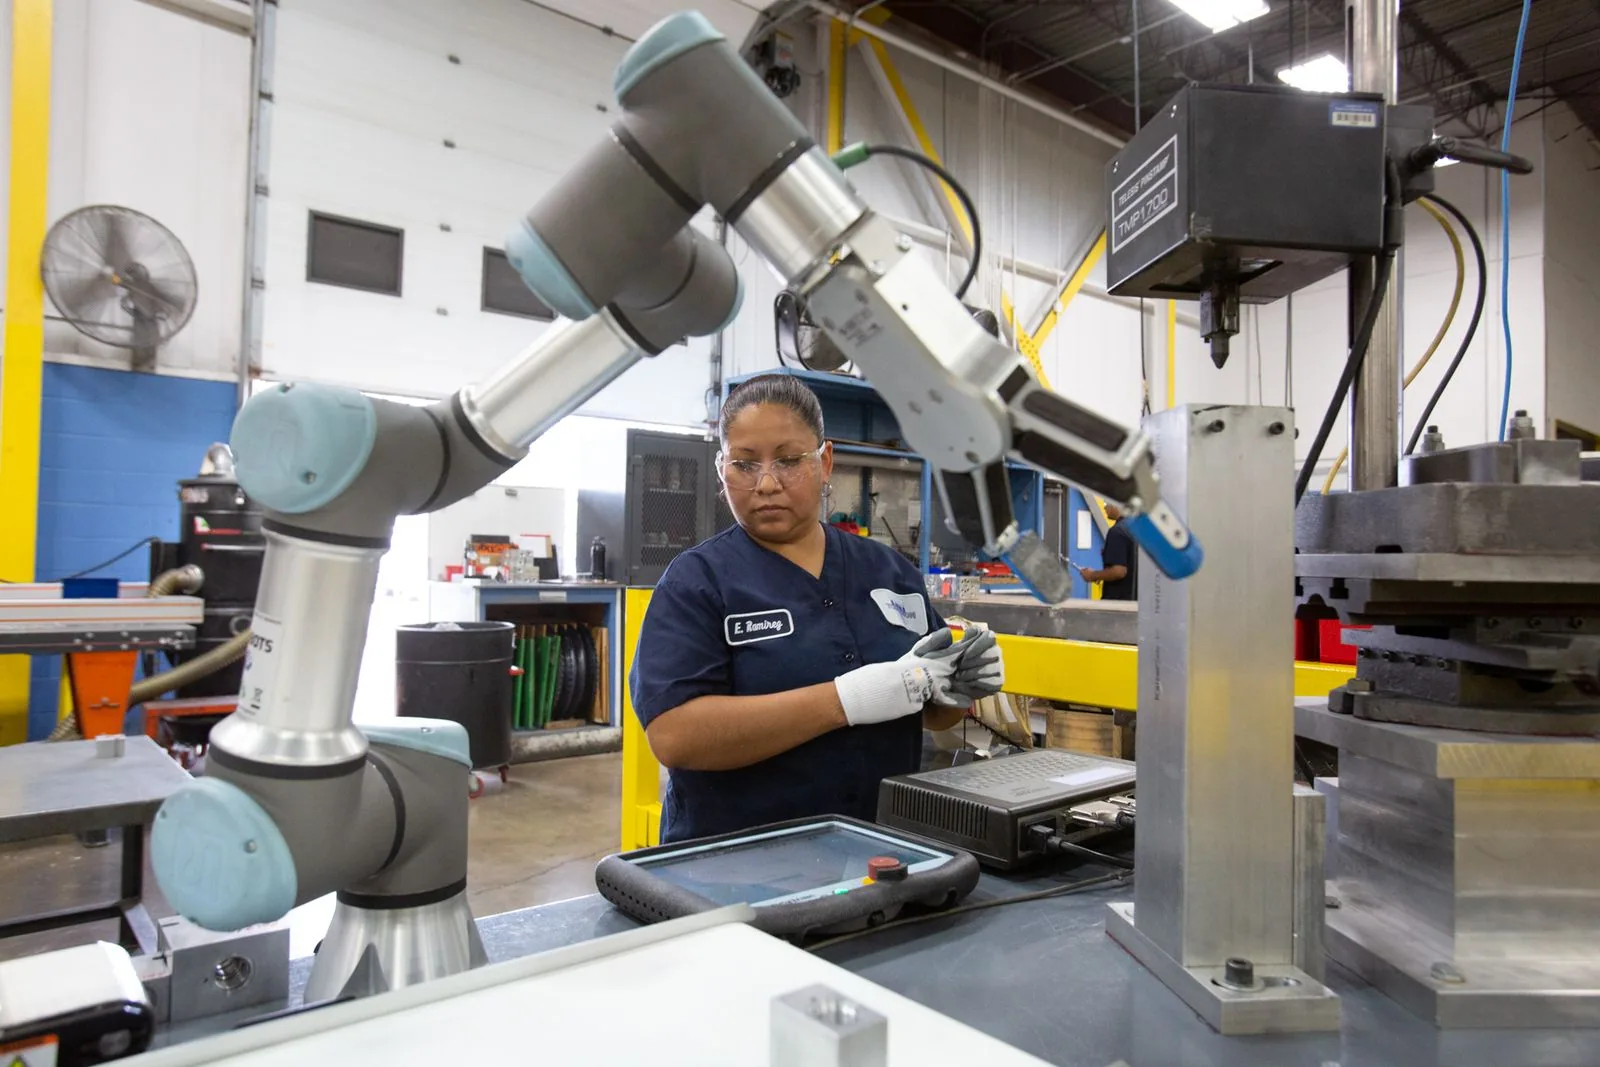
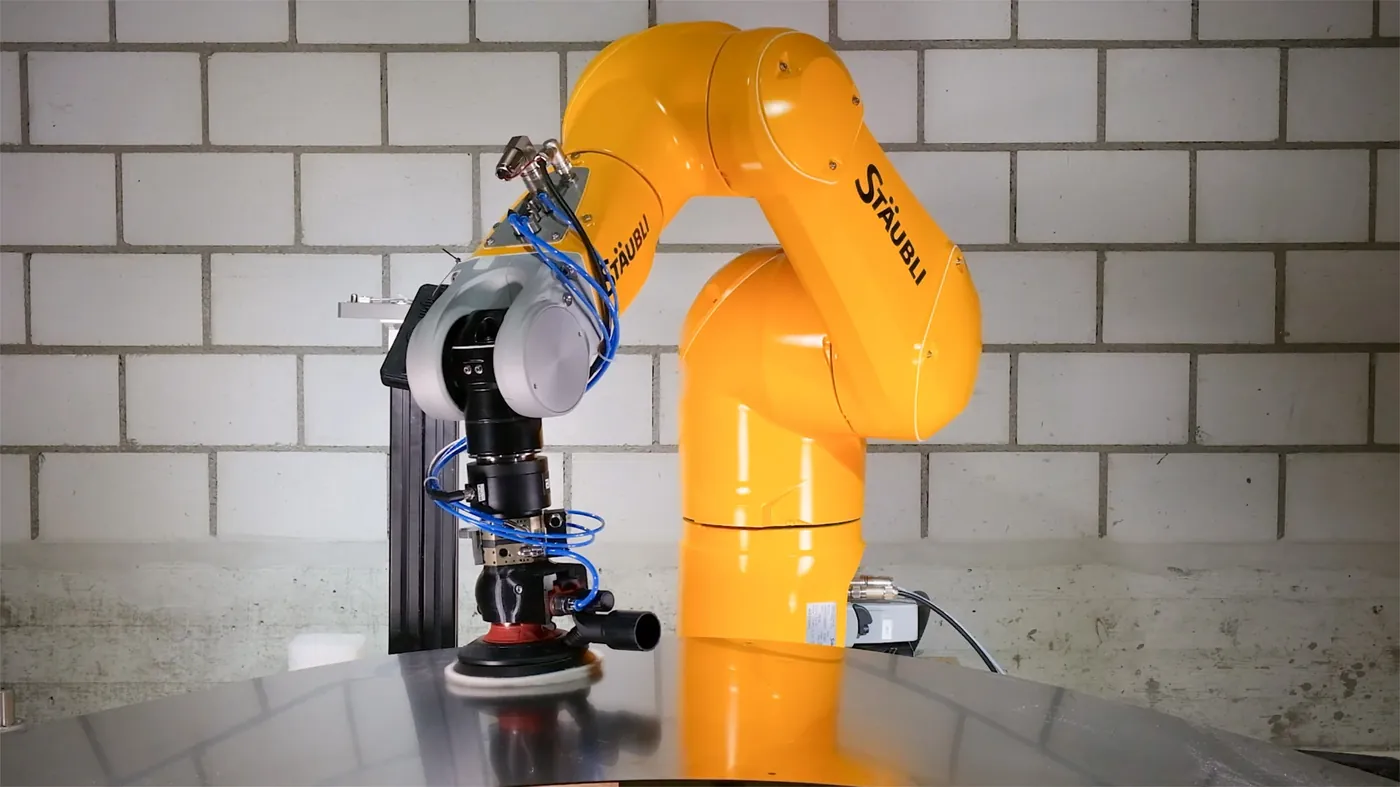
打磨抛光是典型的"三高一低"岗位——高粉尘、高噪音、高强度、低招工意愿,也是职业健康监管的重点工种(尘肺病与手臂振动病高发)。机器人打磨抛光的价值首先是把人从这个岗位撤下来,其次是质量:恒力控制让磨削压力一致性远超人工,表面粗糙度批次波动大幅收窄,老师傅的手艺变成可复制的参数。
应用要点
整理自品牌官方应用资料,已标注来源。
工艺验证、工作站方案、编程示教与投产陪跑,机器人应用落地交钥匙交付。
了解详情 → 新工业机器人销售主流品牌全新机器人代理销售与选型配套,满足新增产线与扩产的一手设备需求。
了解详情 → 自动化设备研发夹具末端、输送定位、安全外围与整套控制系统的研发与集成交付。
了解详情 → 算法与控制系统研发运动规划、机器视觉与 PLC/SCADA 系统开发,解决节拍、精度与数据互联瓶颈。
了解详情 → 机器人租赁在库机型短租长租与租转购,含运输、安装调试与租期维保。
了解详情 → 软硬件升级服务控制系统替换、软件固件升级、机械翻新与安全改造,让老设备恢复性能。
了解详情 → 维保与维修上门检测、故障诊断维修与年度维保合约,覆盖 21 品牌 1310 款机型。
了解详情 → 二手与库存机器人销售二手机回收、检测整备与再销售,附检测记录与质保,可以旧抵新。
了解详情 →打磨抛光自动化典型应用场景
以下为恒桓团队及行业实践中具有代表性的打磨抛光自动化场景(客户名称按惯例隐去),按"背景痛点 → 实施方案 → 落地成效"结构化整理,供同类需求的企业参考评估。
| 场景 | 背景与痛点 | 实施方案 | 落地成效 |
|---|---|---|---|
| 成都某卫浴企业 · 水龙头本体抛光 | 铜质水龙头曲面抛光依赖老师傅,表面一致性波动大,抛光粉尘岗位招工几乎停滞。 | 六轴机器人配浮动抛光主轴与力控系统,按曲面分区设定力与速度参数,干式防爆除尘联动。 | 表面粗糙度批次波动收窄约 70%,一名操作工管理两站,抛光岗位粉尘浓度达到职业卫生标准。 |
| 重庆某锅具厂 · 不锈钢锅体拉丝 | 不锈钢锅体外壁拉丝纹路一致性差,人工拉丝返工率约 15%,振动病风险突出。 | 机器人配恒力砂带机,轨迹与压力参数固化,纹路重叠率程序控制,离线编程覆盖全系列锅型。 | 纹路一致性达标,返工率降到 2% 以下,新锅型导入周期从两周缩短到两天。 |
| 泸州某铸造企业 · 铸件表面粗磨 | 铸件表面粘砂与飞边打磨粉尘大、噪音高,属职业健康重点监控岗位。 | 重载打磨机器人配气动浮动磨头,湿式除尘与本体正压防护,磨具按件计数更换。 | 打磨工位无人化,岗位职业健康风险消除,铸件表面质量满足涂装前处理要求。 |
常用该工序的行业
点击查看行业整体机器人应用方案。
打磨抛光:力控技术的主战场
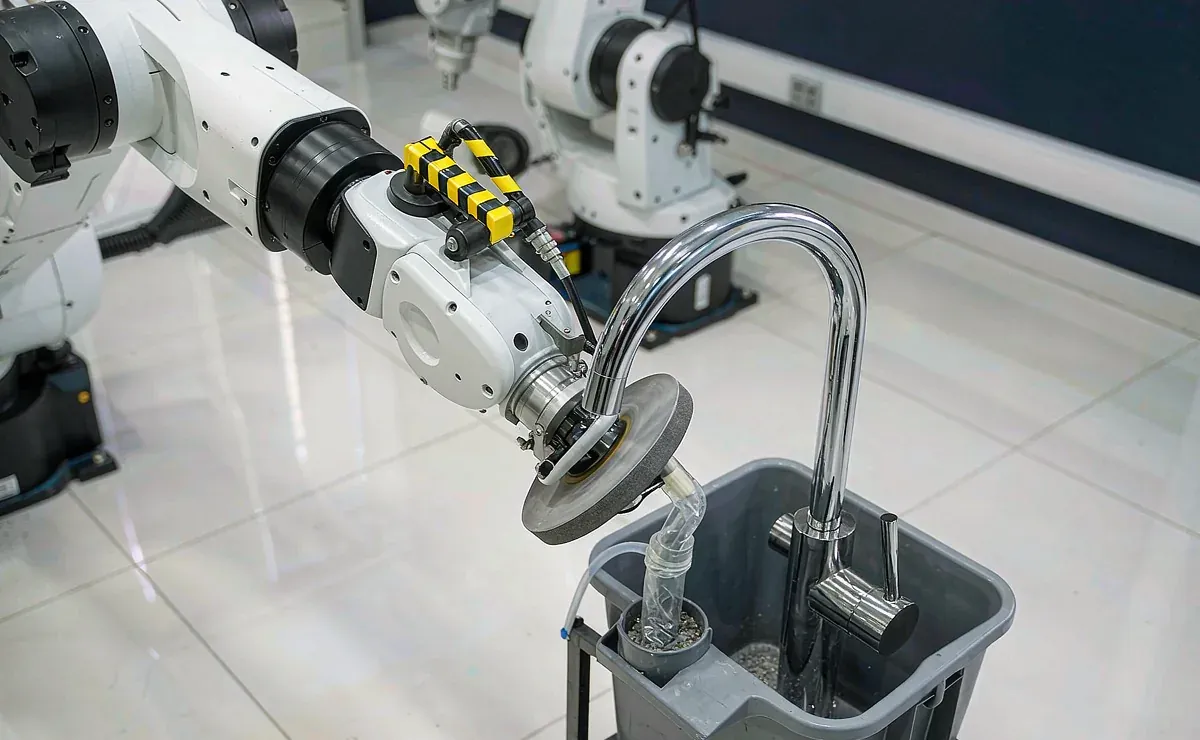
打磨抛光与切削加工的本质区别在于:去除量由接触压力决定,而不是由轨迹深度决定。砂带/砂轮/抛光轮的磨削量随压力非线性变化,工件毛坯的尺寸散差、曲面轮廓变化、磨具磨损,都要求压力实时自适应——这正是恒轨迹示教的传统机器人做不好打磨的根本原因,也是力控技术成为打磨自动化分水岭的原因。
当前主流技术组合有三层:被动柔顺(浮动打磨头,弹簧/气缸恒力,成本低,适合规则面)、主动力控(六维力传感器+闭环控制,压力精度 ±5N 以内,适合曲面与高精度面型)、恒线速控制(主轴转速随轨迹曲率联动,保证磨削一致性的工艺细节)。
| 工件类型 | 工艺方案 | 磨具选择 | 关键控制点 |
|---|---|---|---|
| 铸件去毛刺/分型线 | 力控打磨+砂带机 | 锆刚玉砂带 P40–P120 | 毛坯散差自适应,过磨防护 |
| 焊缝打磨平整 | 浮动打磨头+百叶轮 | 百叶轮/砂盘 P80–P240 | 焊缝余高检测,分层打磨 |
| 金属表面拉丝/抛光 | 恒力抛光+麻轮/布轮 | 抛光蜡+布轮组合 | 线速度恒定,蜡量管理 |
| 曲面精磨(模具/叶片) | 六维力控+砂带/砂盘 | 逐级粒度 P180–P800 | 面型精度,磨削量闭环 |
| 木工/家具打磨 | 轻力浮动+砂光机 | 海绵砂/砂纸盘 | 边角过磨控制,除尘 |
打磨工位的工程设计清单
磨具寿命管理:砂带/砂盘的磨损导致磨削量漂移,恒线速主轴+磨损补偿算法(按累计磨削时间或压力反馈自动修正轨迹补偿量)保证批量一致性;磨具更换周期数据化,纳入维保规程。
除尘防爆:铝镁合金打磨粉尘属爆炸性粉尘(GB 15577),必须配防爆除尘系统(泄爆/隔爆/惰化)、机器人电气防爆处理、粉尘浓度监测联动——这不是可选项,是安监红线;木质粉尘同样有爆燃风险,除尘设计不得缩水。
工件装夹与基准:打磨反作用力大且方向多变,装夹刚性按最大磨削力+安全系数校核;多品种用快换夹具+程序配方,定位基准与打磨轨迹的对应关系在标定环节闭环。
工艺验证方法:打磨质量按"面型精度+粗糙度+外观"三指标验收,首件全检、批量抽检;磨削余量留多少、分几道磨、每道用什么粒度,形成《打磨工艺卡》随程序固化,操作工不需要理解力控参数。
工艺问答
打磨一致性怎么量化验收?
三个硬指标:粗糙度(Ra 值按粗糙度仪实测,批量 CpK≥1.33)、面型/尺寸(去除量控制在图纸公差带内,不过磨不欠磨)、外观(无磨痕断差、无烧伤变色,按签认样板评审)。验收用连续批量的抽检数据,不用单件演示。
力控系统坏了打磨会怎样?
我们的设计有降级预案:力传感器故障时自动切换到浮动打磨头的被动柔顺模式(精度下降但不停线),同时报警提示检修;传感器本身是成熟工业品(MTBF 数万小时),维保合约含定期标定与备件储备。
抛光蜡/砂带这些耗材你们供应吗?
供应。打磨工位的耗材(砂带、百叶轮、抛光轮、蜡)我们按工艺验证选定的规格纳入备件包供应,也可移交采购规格书由客户自购——耗材参数已在工艺卡固化,市面同规格产品可互换。
打磨抛光工艺深度解读
打磨抛光的技术体系围绕力控构建:主动力控(六维力传感器闭环)精度高但成本也高,被动力控(浮动主轴/浮动磨头机械补偿)经济实用适合一般曲面,两者组合覆盖从精密模具抛光到铸件粗磨的全谱系。工艺要素包括磨具选型(砂带、砂轮、页轮、羊毛轮按材料与去除量分级)、力-速度-轨迹三参数匹配(磨削压力、工件相对速度、轨迹重叠率决定粗糙度与去除效率)、磨具磨损补偿(按电流特征或时间自动修正)。不锈钢制品、卫浴五金、锅具、模具的抛光对表面一致性要求最高,是打磨机器人应用最成熟的领域。
恒桓承接打磨抛光站设计集成:力控系统方案、磨具工艺库开发、粉尘收集与防爆设计(金属粉尘涉爆管理是硬性合规要求)、磨耗件供应链与站体维保。
打磨抛光自动化的技术演进与西南市场
打磨抛光自动化的趋势:一是力控方案平民化——国产浮动主轴与力传感器性价比大幅提升,过去只有卫浴与模具大厂才配置的力控打磨,正在向一般五金与铸造企业普及;二是工艺库积累——打磨参数强依赖经验(材料×磨具×力×速度的组合空间巨大),领先企业把验证过的参数固化为工艺库,新产品导入周期从数周缩短到数天;三是湿式与除尘合规化——铝镁等活性金属粉尘必须湿式除尘,一般金属粉尘也要按防爆规范设计,环保与安全合规正在淘汰不达标的人工打磨车间,倒逼自动化改造;四是离线编程——从三维模型提取曲面轨迹自动生成打磨路径,复杂曲面(模具、叶片、异形件)的编程效率提升一个量级。
西南地区的水暖卫浴(成都、重庆)、锅具五金(重庆)、铸造(德阳、泸州)行业打磨抛光需求集中,职业健康监管与粉尘防爆核查是改造的直接推手。恒桓在方案阶段就把除尘防爆合规作为强制设计输入,避免改造完成后卡在验收环节。
打磨抛光工作站的工程要点与运维管理
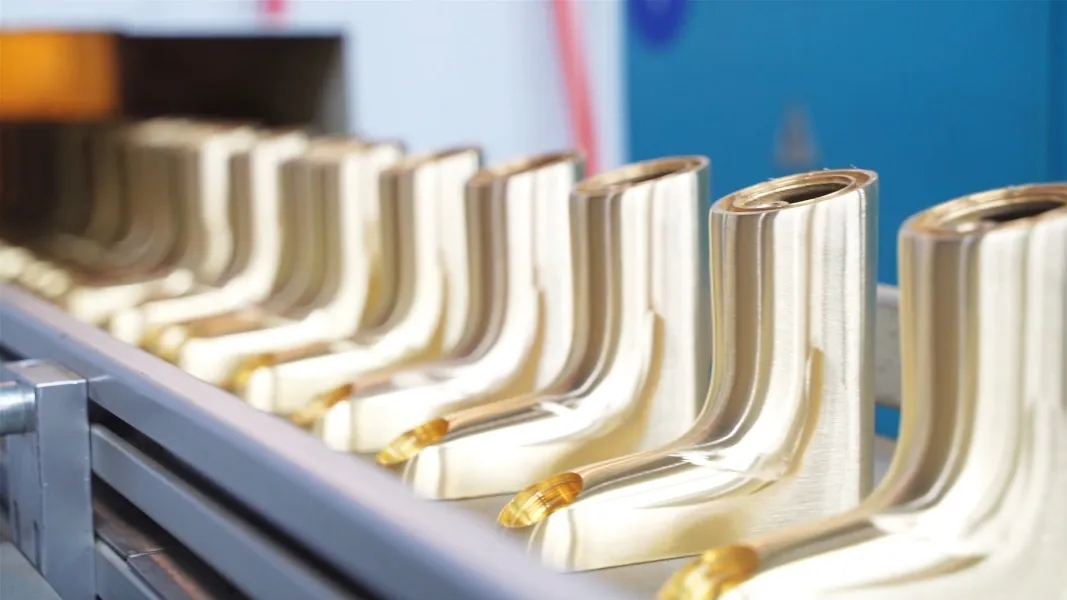
打磨抛光站的三大工程要点:一是粉尘防爆——铝、镁、锌等活性金属粉尘属涉爆粉尘,必须湿式除尘或按规范设计的干式防爆除尘,电气防爆等级匹配,除尘器与机器人联锁(除尘失效即停机);打磨车间的粉尘清扫制度(防止二次扬尘爆炸)同样重要。二是磨具寿命管理——砂带与页轮磨损导致磨削力漂移,按件计数或按电流特征自动补偿与更换,磨具台账与工艺参数联动。三是本体防护——磨削粉尘比焊接烟尘更细更具研磨性,正压防护服+关节密封强化+电柜独立正压是标准配置,电缆按弯折寿命管理。
打磨站的验收标准建议量化:表面粗糙度(Ra 值分布与批次波动)、去除量一致性、节拍稳定性、粉尘浓度(岗位接触浓度符合职业卫生限值)。恒桓按这四组指标做交付验收,并建立三个月的工艺磨合期跟踪——打磨工艺的精细调优往往需要磨合期才能真正达产。