
应用概述
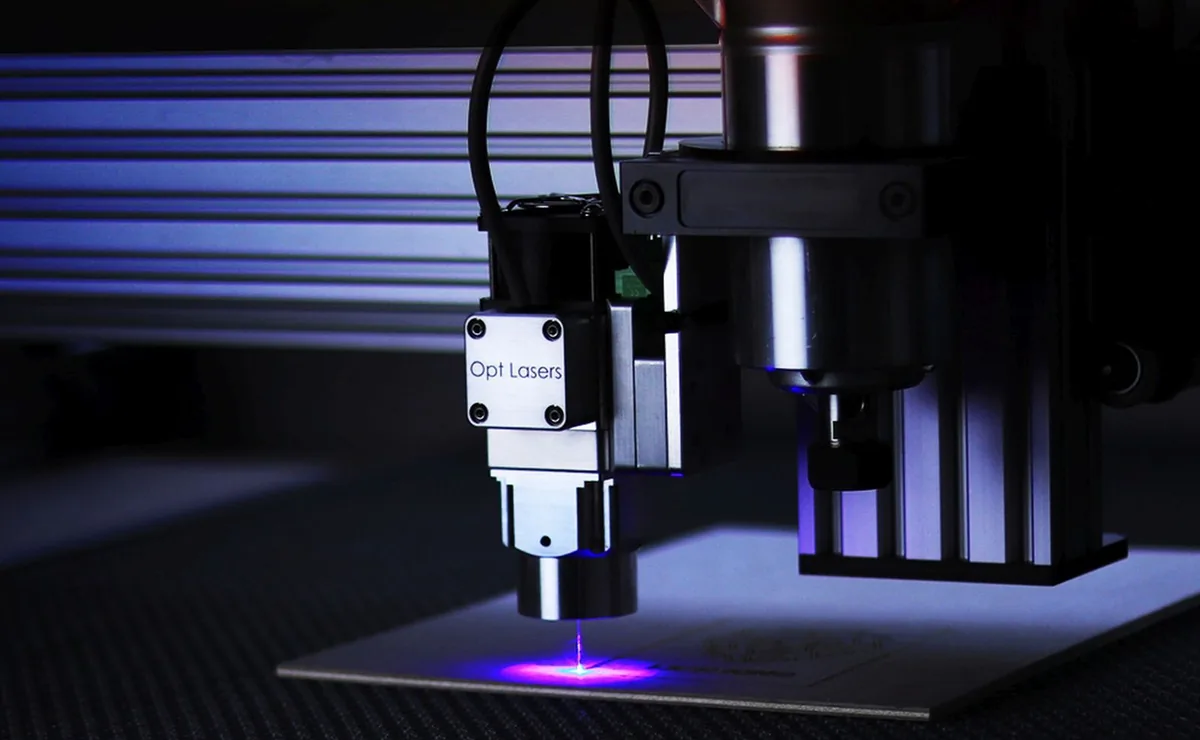
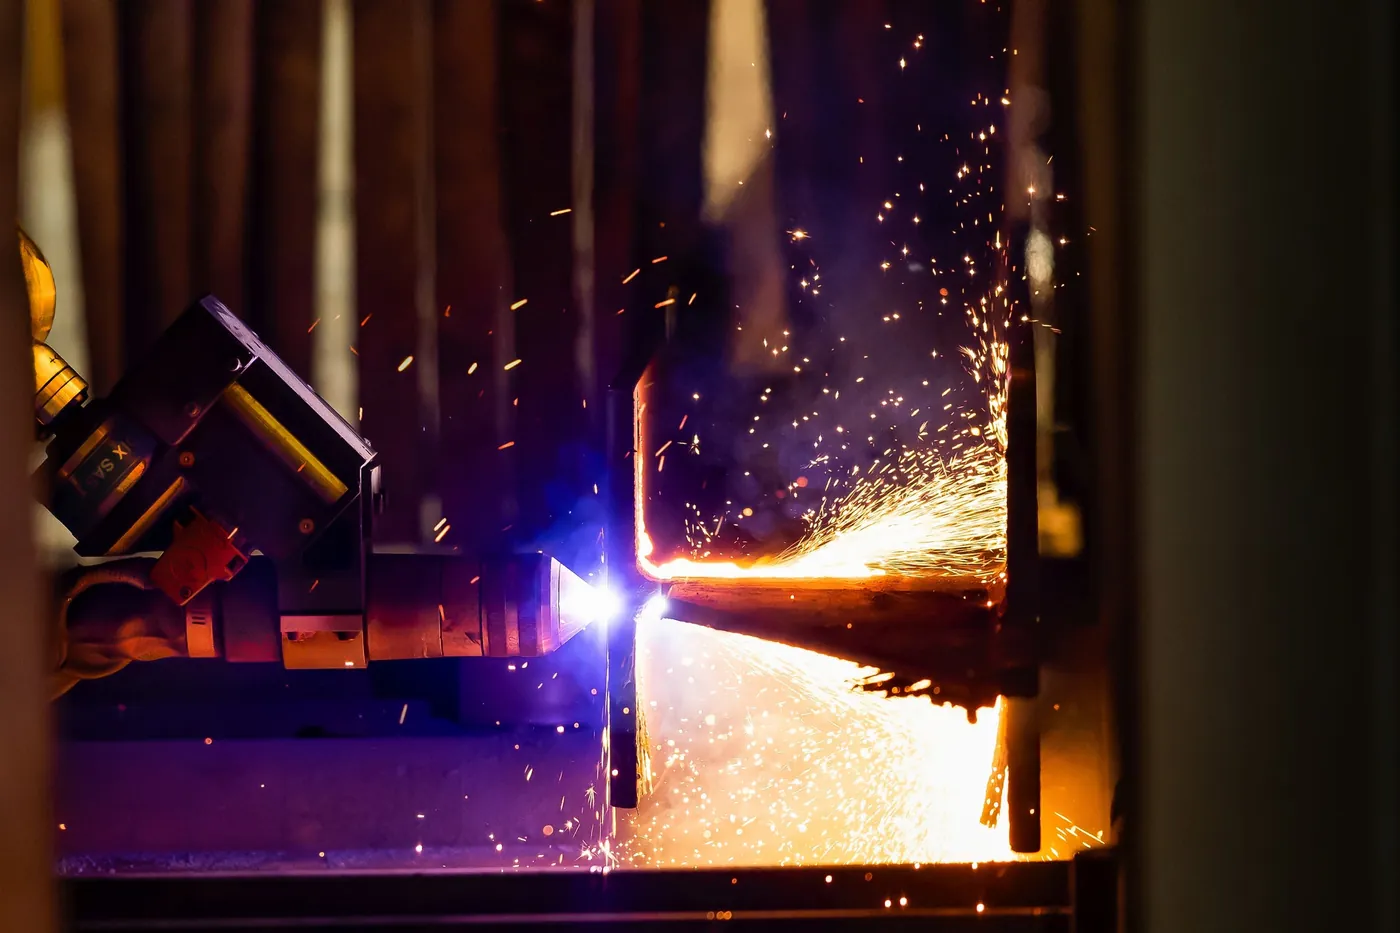
机器人切割覆盖等离子、激光、火焰、水刀等热切割与冷切割工艺谱系——相比专用切割机床,机器人切割的核心优势是三维能力:坡口切割、开孔、修边可以在空间曲面上一站完成,尤其适合成形件、铸件、复合材料件的三维切割与切边作业。
应用要点
整理自品牌官方应用资料,已标注来源。
工艺验证、工作站方案、编程示教与投产陪跑,机器人应用落地交钥匙交付。
了解详情 → 新工业机器人销售主流品牌全新机器人代理销售与选型配套,满足新增产线与扩产的一手设备需求。
了解详情 → 自动化设备研发夹具末端、输送定位、安全外围与整套控制系统的研发与集成交付。
了解详情 → 算法与控制系统研发运动规划、机器视觉与 PLC/SCADA 系统开发,解决节拍、精度与数据互联瓶颈。
了解详情 → 机器人租赁在库机型短租长租与租转购,含运输、安装调试与租期维保。
了解详情 → 软硬件升级服务控制系统替换、软件固件升级、机械翻新与安全改造,让老设备恢复性能。
了解详情 → 维保与维修上门检测、故障诊断维修与年度维保合约,覆盖 21 品牌 1310 款机型。
了解详情 → 二手与库存机器人销售二手机回收、检测整备与再销售,附检测记录与质保,可以旧抵新。
了解详情 →切割自动化典型应用场景
以下为恒桓团队及行业实践中具有代表性的切割自动化场景(客户名称按惯例隐去),按"背景痛点 → 实施方案 → 落地成效"结构化整理,供同类需求的企业参考评估。
| 场景 | 背景与痛点 | 实施方案 | 落地成效 |
|---|---|---|---|
| 重庆某汽车热成型件厂 · 三维激光切割 | 热成型门环件需修边与开孔,传统冲压修边模费用高(单套数十万元)、车型改款周期长。 | 六轴机器人配光纤激光器与五轴切割头,离线编程生成轨迹,切割参数按板厚分区调用。 | 新车型无需开修边模,程序准备周期 2 天以内,切口质量满足直接焊接要求,单件切割成本下降约 40%。 |
| 德阳某重装企业 · 厚板等离子坡口切割 | 挖掘机结构件厚板需 X 型坡口,人工火焰切割角度误差大、速度慢、粉尘环境恶劣。 | 重载机器人配精细等离子电源与坡口切割头,套料软件统一编程排产,烟尘分区抽除。 | 坡口角度误差控制在 1° 以内,切割效率为人工的 3 倍,焊接装配间隙明显改善,返修率下降。 |
| 宜宾某复合材料企业 · 水刀切割站 | 碳纤维复合板切割不能有热影响区,机械铣削存在分层与刀具磨损快的双重问题。 | 水刀切割机器人配五轴工作台,磨料流量与切割速度闭环控制,轨迹按铺层方向优化防分层。 | 切口无分层无烧蚀,粉尘环境根本改善,切割精度 ±0.1mm,通过客户质量体系现场审核。 |
常用该工序的行业
点击查看行业整体机器人应用方案。
机器人切割:三维曲面切割的柔性方案
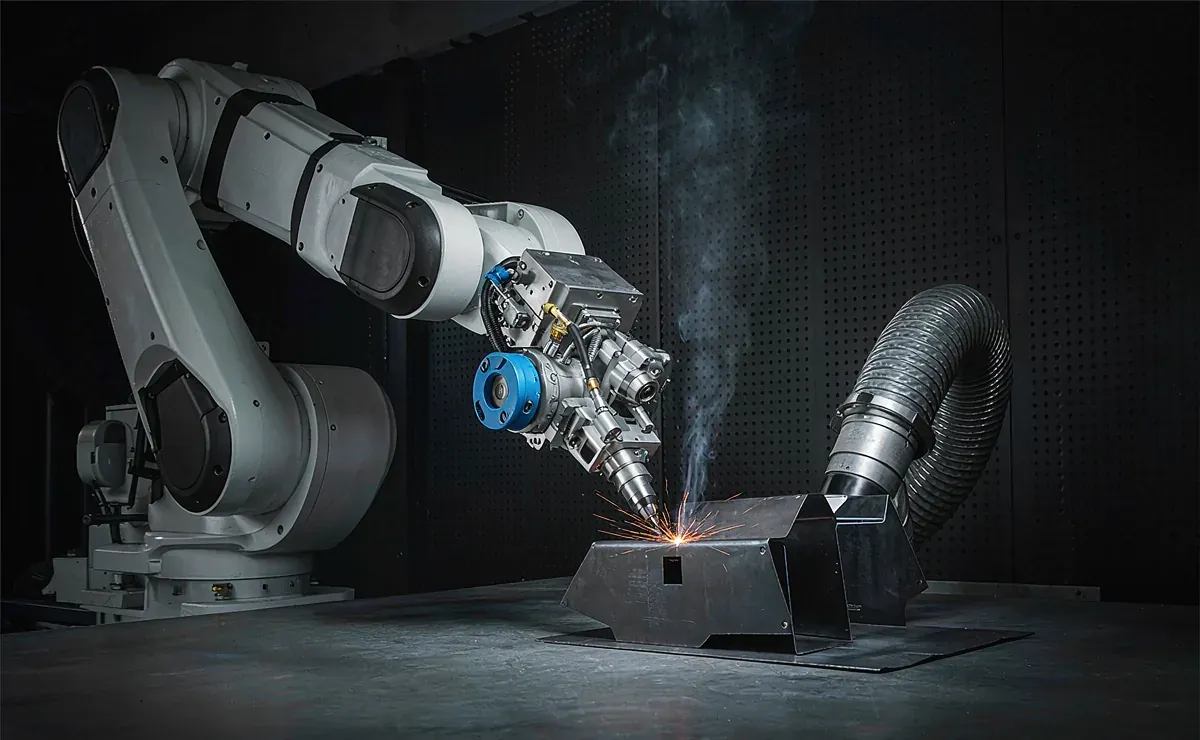
平面板材切割是激光切割机的天下,机器人切割的主场在三维工件:汽车内饰件的修边冲孔(仪表板、门板、保险杠)、铸件的浇冒口切割、复合材料制品的轮廓加工、型钢的相贯线坡口切割。这些场景的共同点是切割轨迹为空间曲线,专用机床难以覆盖或成本过高,六轴机器人+切割工艺的柔性优势凸显。
按切割能源分四大路线:激光切割(精度高、热影响区小,适合薄板与非金属)、等离子切割(中厚金属、速度快、成本适中)、火焰切割(厚板碳钢、设备简单)、水切割(冷加工无热变形、适合复合材料与食品,但设备投资高)。选型按材质、厚度、精度与批量四要素决策。
| 工艺 | 适用材质与厚度 | 切割精度 | 典型应用 |
|---|---|---|---|
| 机器人激光 | 金属 ≤6mm、非金属 ≤20mm | ±0.1mm 级 | 汽车内饰修边、钣金三维切割 |
| 机器人等离子 | 导电金属 1–40mm | ±0.5mm 级 | 型钢坡口、铸件切割、拆船拆解 |
| 机器人火焰 | 碳钢 6–200mm | ±1mm 级 | 厚板坡口、大型铸锻件切割 |
| 机器人水切割 | 几乎全材质 ≤100mm | ±0.1–0.3mm | 复合材料、橡胶、食品、石材 |
机器人切割的工程要点
轨迹与速度耦合:切割质量对速度波动极其敏感——拐角减速会导致过烧与挂渣,必须用前瞻速度规划保持切割速度恒定,小孔与尖角处的功率随速度联动调节;这是机器人切割工艺包(Cutting Package)的核心价值。
割枪姿态管理:坡口切割(V/X/Y/K 型坡口)要求割枪按坡口角度实时摆动,五轴联动(机器人+变位机)实现复杂相贯线的恒速恒角切割;姿态突变区提前规划避让奇异点。
夹具与定位:切割件的热变形与装夹应力直接影响轮廓精度,薄壁件用仿形支撑+压紧点分散设计;工件定位偏差大时配视觉寻位或触点寻位做程序补偿。
除尘与防护:等离子/火焰切割的烟尘与飞溅大,分割式除尘工作台+机器人防护服(防飞溅材质)是标配;激光切割的反射光防护与光纤走线弯曲半径单独设计。
工艺问答
我们切割的工件品种多、形状各异,轨迹怎么维护?
两条路:有 CAD 模型的工件用离线编程软件导入模型自动生成轨迹(新品种导入 1–2 天);无模型的实物用 3D 扫描+轨迹重建。程序库按品种管理,操作工扫码调程序,不需要懂编程。
机器人切割能替代专用切割机吗?
平面批量切割不建议——专用机床更快更便宜。机器人的价值在三维曲面、多品种、坡口切割场景;很多工厂是"专用机下料+机器人切三维"的组合,各干擅长的事。
切割断面质量不达标怎么排查?
按顺序查四件事:切割速度是否恒定(挂渣多因减速过烧)、能源参数与材质厚度是否匹配、气体纯度与压力(等离子/火焰对气体敏感)、轨迹精度(机器人绝对定位误差大时用外部轴或补偿算法)。我们的工艺工程师可按此清单现场诊断。
切割工艺深度解读
工艺选择有明确的边界:光纤激光适合薄板高精度切割(碳钢 20mm、不锈钢 10mm 以内经济性最好),切口质量高、热影响区小;等离子适合中厚板(10–50mm)与有色金属,投资与速度均衡,精细等离子可达激光级切口;火焰切割适合厚碳钢(30mm 以上)大坡口作业,成本最低;水刀是冷切割,无热影响区与硬化层,适合易爆材料、复合材料、厚石材玻璃。机器人切割质量取决于轨迹精度、切割速度与割炬高度跟随的匹配、割缝补偿以及烟尘防护四个要素的协同。
恒桓提供机器人切割站方案设计与集成——切割电源选型、割炬高度控制与防碰撞集成、离线编程与现场示教,同时承接切割机器人的维保与改造(如为二手机器人加装切割工艺包)。
切割自动化的技术演进与西南市场
切割自动化的趋势:一是三维五轴激光切割在汽车热成型件修边线快速普及——替代传统修边冲孔模具,模具费节省六成以上,车型改款的切割程序准备从数月缩短到数天;二是坡口切割普及——机器人配坡口切割头一次完成 V/X/K 型坡口制备,直接对接后续焊接工序,省去二次装夹与人工打磨坡口;三是离线编程成熟——专用软件从三维模型自动生成切割轨迹并做碰撞检查与节拍仿真,现场示教时间大幅缩短,小批量多品种的切割任务也能快速切换。
西南市场的切割需求结构:汽车及零部件行业的三维激光切割增长最快,工程机械与农机的厚板等离子坡口切割需求稳定,石材、玻璃与复合材料的水刀切割是细分但持续的市场。存量切割机器人的控制系统升级、切割工艺包加装是恒桓的特色业务——不少企业的老切割机器人本体状态良好,仅因系统老化、软件落后而被闲置。
切割工作站的工程要点与运维管理
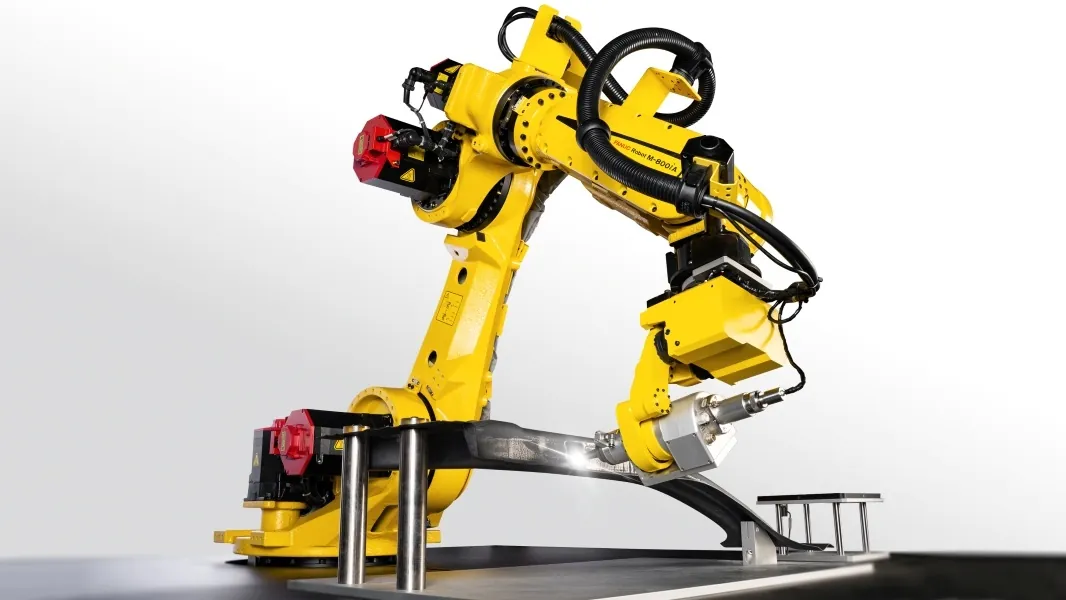
切割站的三大工程要点:一是防碰撞——三维切割中割嘴碰撞工件与夹具是高频事故,机械式分离割座(碰撞后自动脱离并报警)+软件碰撞检测+干涉区减速三重保护缺一不可;二是污染防护——切割烟尘、金属蒸汽与飞溅侵入机器人关节和电柜,需正压防护服、腕部防护套件与高效除尘联动(切割起弧信号联动除尘风门);三是精度保持——热变形与减速机磨损导致轨迹漂移,坡口角度超差,建议季度做轨迹精度抽检(标准球棒或激光跟踪仪)。
切割站运维重点:切割耗材(喷嘴、电极、保护镜、聚焦镜)建立寿命台账按计数更换,避免超期使用损伤割炬本体;除尘系统滤芯与切割台面格栅定期清理,保持抽风负压;变位机与导轨的回转精度、直线度定期检查。恒桓提供切割站年度维保合约与耗材供应链支持。